RotoSchedulerマニュアル › 製造オーダーと工場
最小数、希望数、最大数
対象バージョン:RotoScheduler 0.3.3 · 確認:2026-10-16 D5
以前は、製造オーダーが示す数は必要数の1つだけでした。0.3.0以降は3つを示せます。必ず生産しなければならない最少の個数、希望する数、その生産を充てられる最多の個数です。金型には、生産した個数のうち良品になる割合も示せます。0.3.2以降、数量はすべて良品で数えるので、この割合によって1回の投入から得られる数が減ります。
最小数、希望数、最大数
Factory inputs(工場の入力データ)の受注の表には、Ordered quantity(受注数量)の横に、省略できる2つの欄Minimum(最小数)とMaximum(最大数)があります。
| 欄 | 意味 |
|---|---|
Ordered quantity |
希望する個数。 |
Minimum |
必ず生産しなければならない個数。空欄の場合は、必要数のすべてを生産しなければなりません。 |
Maximum |
その製造オーダーの生産を充てられる最多の個数で、必要数以上です。空欄の場合は必要数です。 |
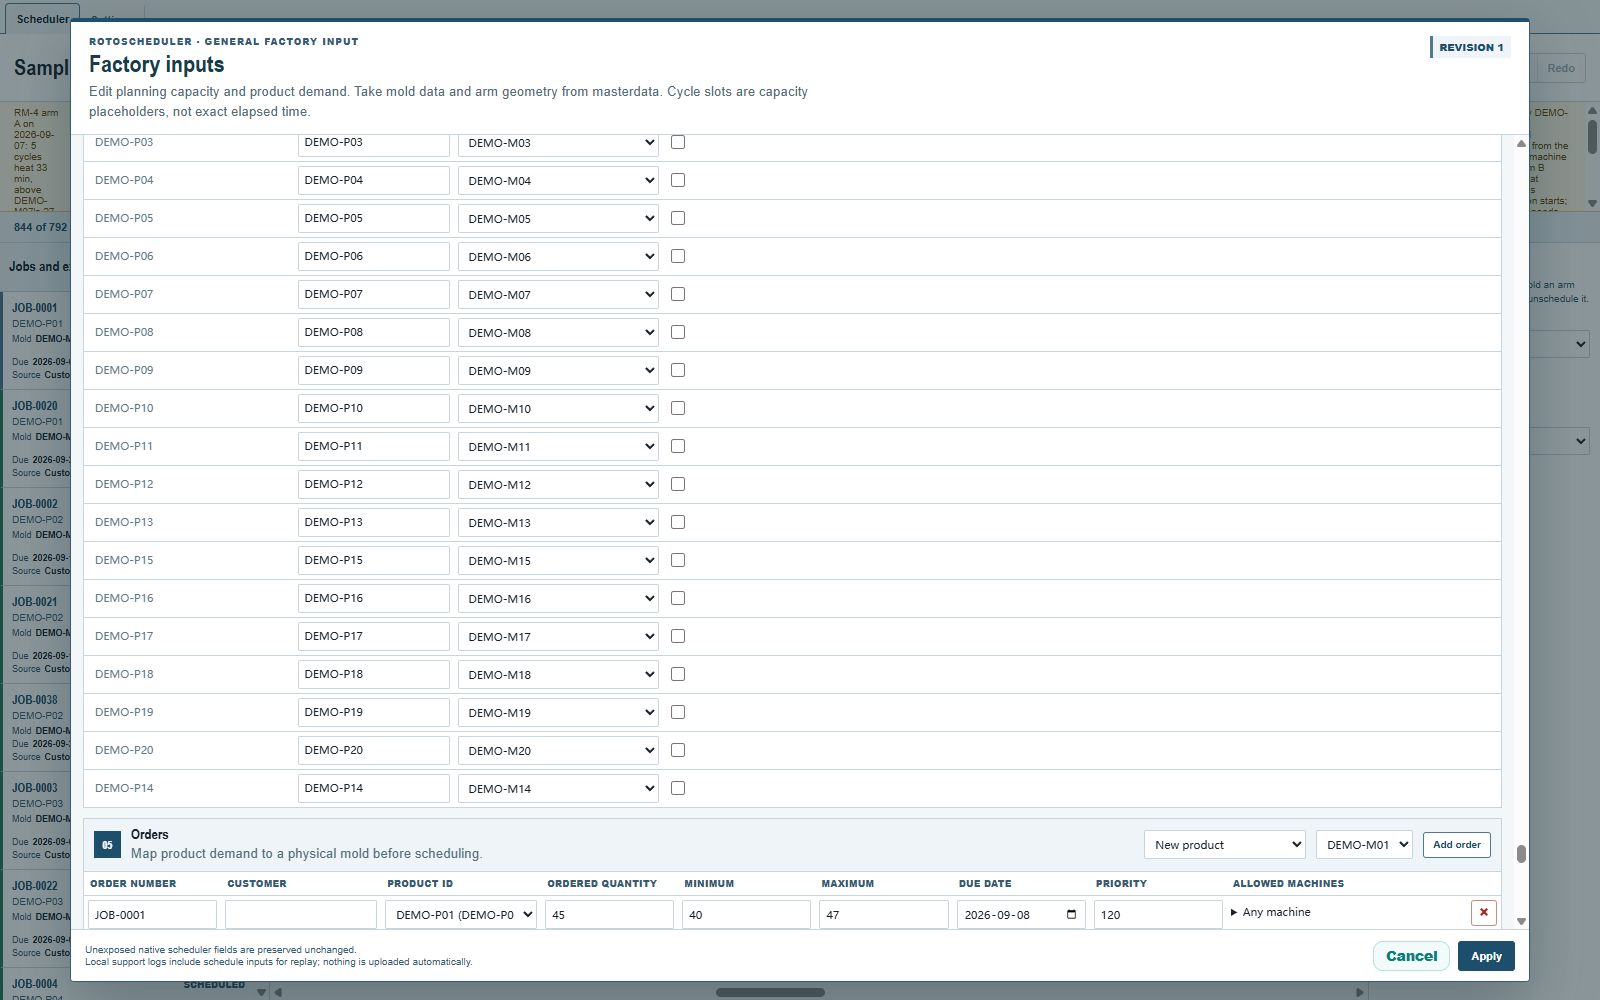
3つの数は互いに整合していなければなりません。最小数は0から必要数の間で、最大数は少なくとも必要数です。ショットは分割できません。1回のショットでは、金型の個体数と1サイクルあたりの取り数に応じた数の個数ができるので、計画には最小数と最大数の間に入るショット単位の合計が必要です。数の組み合わせでショット単位の合計がとれない製造オーダーは、理由とともに拒否されます。試用版のサンプルの金型は、どれも1ショットで1個を作ります。
計画の目標は、最大数を超えない最大のショット単位の合計です。最小数3、必要数5、最大数6、1ショット4個の場合、目標は1ショットの4個です。必要数より少なく最小数より多いので、計画されるとその製造オーダーはMinimum met(最小数を達成)になります。その金型のすべての製造オーダーの希望数を超えてショットで作られた個数は余剰として数えられ、捨てられることはありません。
1つの金型の製造オーダーどうしは、ショットを共有することもできます。1つの金型の製造オーダーがうまく組み合わさる場合、つまりそのうちの1つがMaximumを空欄にしているか、必要数を合計してショット単位に切り上げた数が最大数の合計の範囲に収まる場合、各製造オーダーの目標はその必要数になります。その金型の別の製造オーダーと共有するショットで最後の個数を作り、その製造オーダーは自分だけのショット単位の合計がとれないという理由では拒否されません。
- 1つの金型の製造オーダーがうまく組み合わさらない場合は、一部がショットを共有できるとしても、どの製造オーダーも自分のショット単位を守ります。
- 受注の手持在庫は、その受注がショットを共有しないものとして数えます。そのため計画では、受注が使えたはずの個数が在庫に残り、ショットが1回多くなることがあります。
- 各製造オーダーを生産できる回転成形機は考慮されません。その金型のほかの製造オーダーが使う回転成形機のどれでも生産できない製造オーダーは、最後のショットを単独で作り、余った個数はその金型の追加の個数として製造オーダーの最大数の合計に数えられます。そのため、その金型の別の製造オーダーが生産されないまま残ることがあります。
4つ目の状態
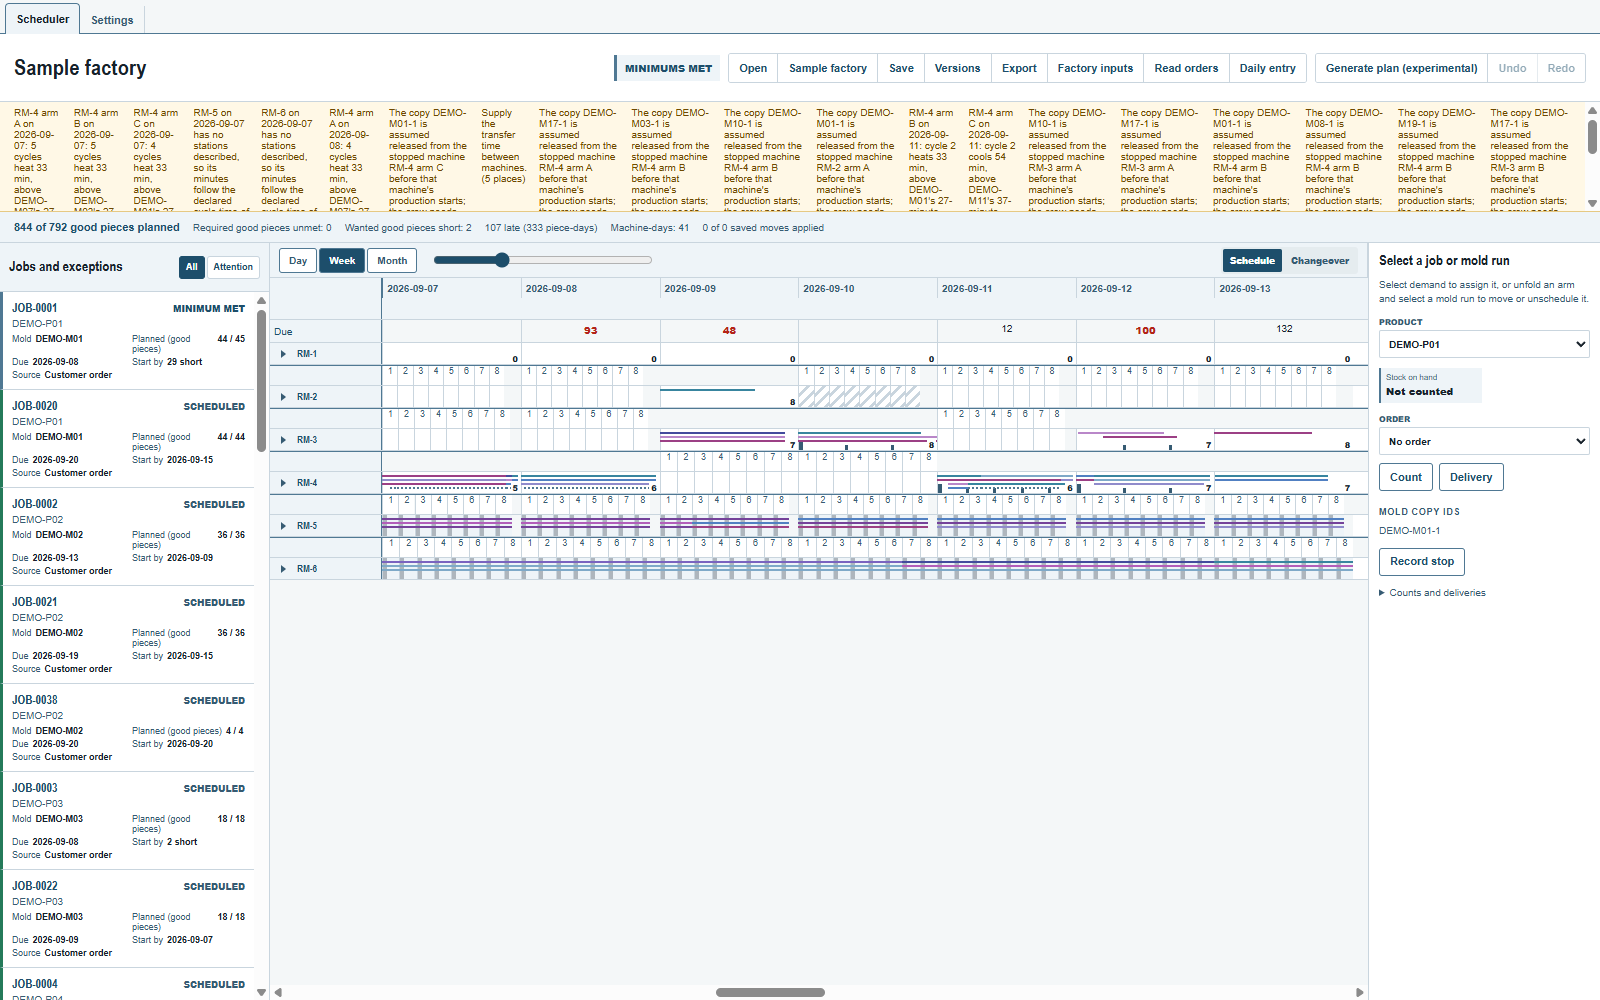
製造オーダーの状態に4つ目のMinimum metが加わります。製造オーダーの必ず必要な個数は計画されていますが、希望数は計画されていません。計画全体がこの状態のとき、計画のステータス表示はMinimums met(最小数をすべて達成)になります。これはNeeds attention(要確認)とPlan complete(計画完了)の間の状態です。集計欄には、必要な個数の未達数の横に、希望数に対する良品の不足数(Wanted good pieces short: {count}(希望数に対する良品の不足:{count}))が数えられます。最後の作業指示との比較検証で新しい計画が必要とされた場合、ステータス表示はA new plan is called for(新しい計画が必要です)になり、Plan completeにはなりません。
最大数のためにショットがちょうどの希望数に届かない製造オーダーは、理由にそう表示します。止めたのは回転成形機ではなく最大数です。
良品率
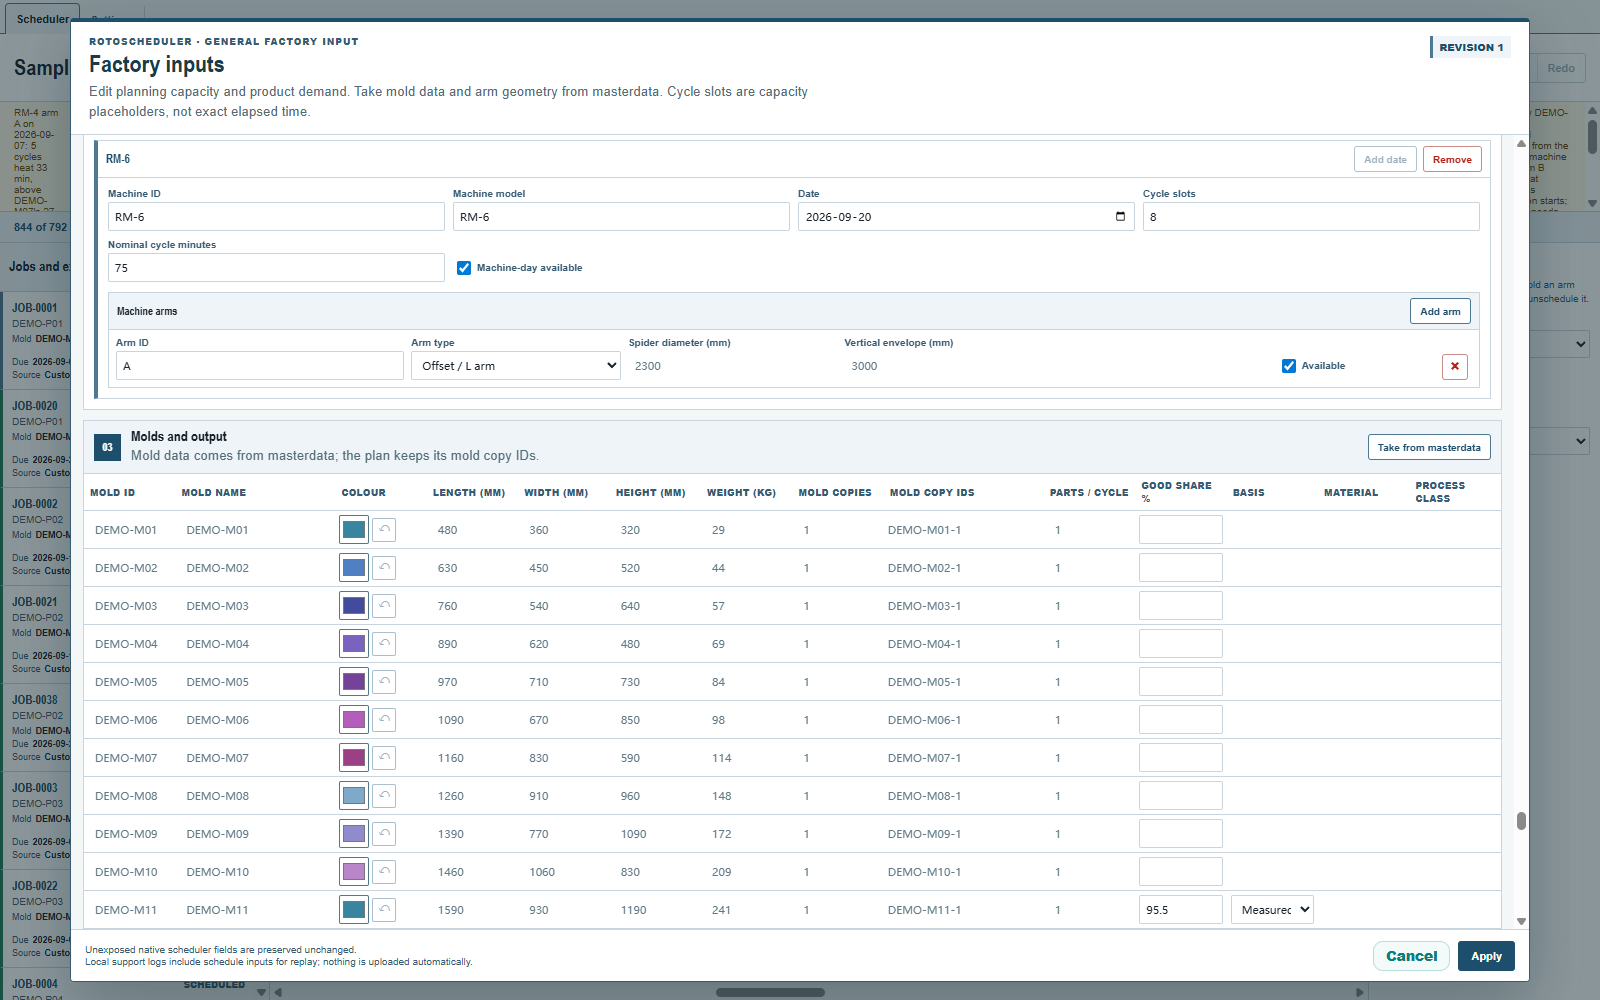
すべての個数が良品になるとは限らない金型があります。金型の表では、Good share %(良品率 %)に、その金型で良品になる個数の割合を小数点以下1桁で示し(95.0)、Basis(根拠)にその数の出どころを示します。Measured(実測)、Standard(標準)、Estimated(推定)、Default(既定)のいずれかです。すべての個数が良品になる金型では、Good share %を空欄にしておきます。その金型については何も変わりません。
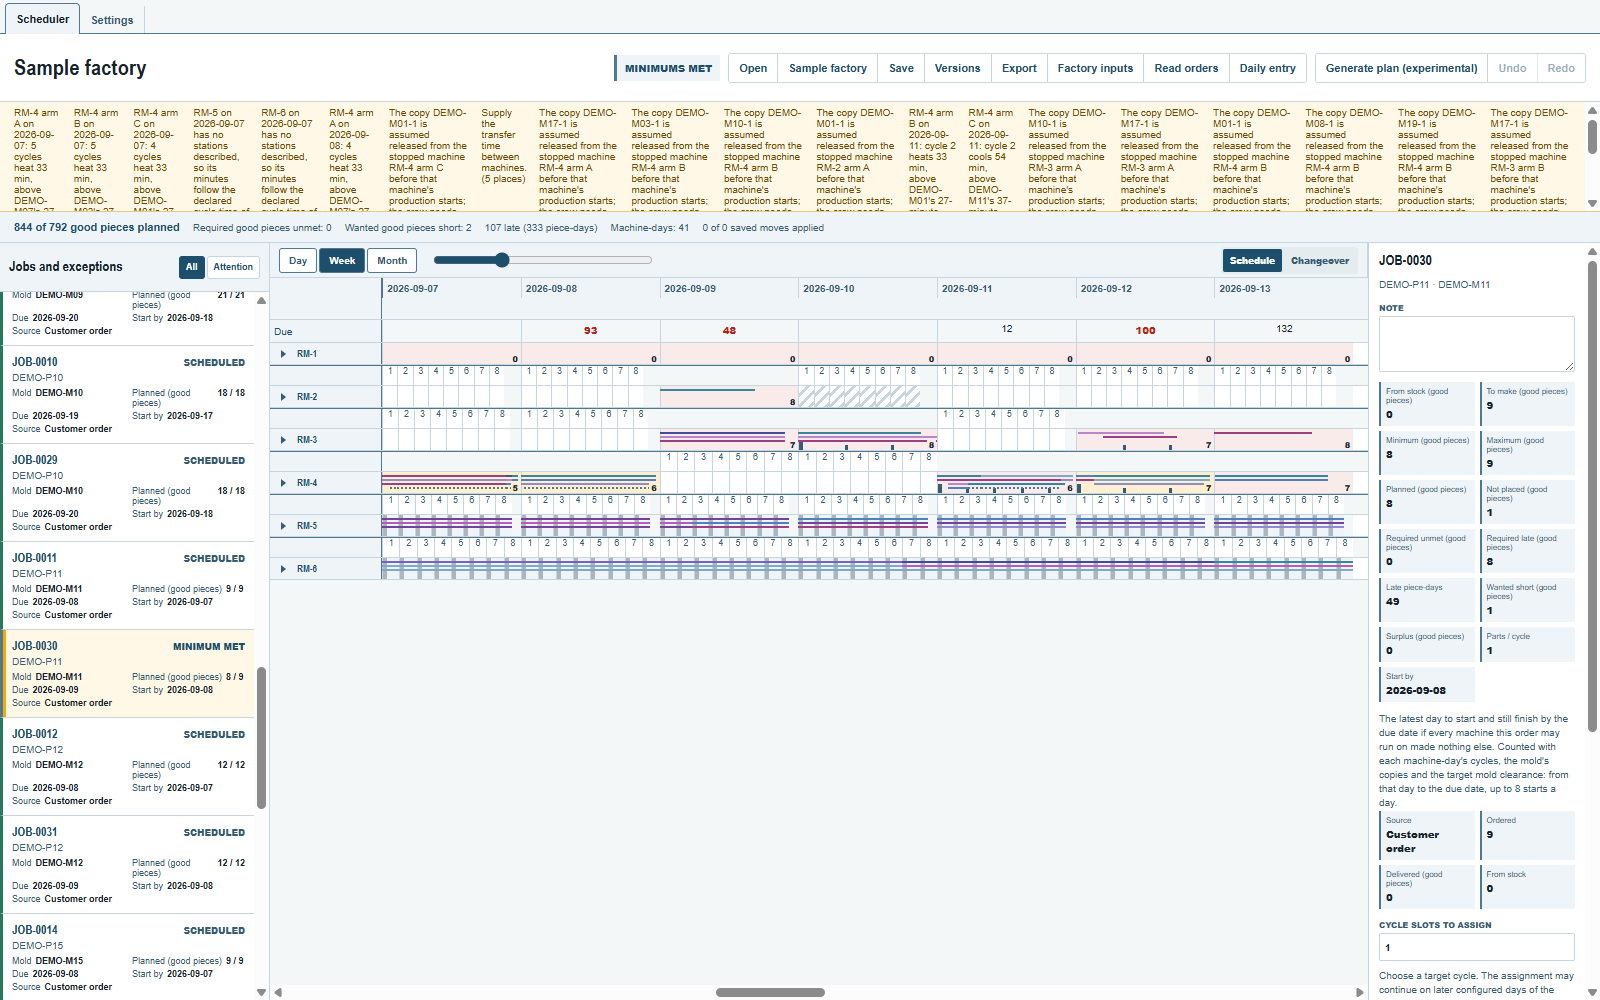
計画上の金型が100未満の良品率を示すと、計画はその金型の投入から得られる数を数えます。その製造オーダーの数量は良品のままです。良品率95.5の場合、サンプルのDEMO-M11の18回の投入から得られる良品は17個です。そのため、あとの受注であるJOB-0030は9個のうち8個となり、9個目の希望の1個は、別の投入が計画されるまで未割付のままです。計画の集計行、集計欄、製造オーダーのカードは、すべて良品で数えます。
このような製造オーダーを選択すると、詳細パネルで良品のTo make(生産数)、Planned(計画数)、Not placed(未割付)を、在庫から充てる個数、未達または遅れの必要数、希望数に対する不足、余剰とともに読めます。
良品率は計画用の数字です。実際の良品数はDaily entry(日報入力)で入力してください。
すでに生じた遅れ
受注を選択すると、ほかの数量とともにDelivered late (good pieces)(納期後に出荷した良品)、Produced late (good pieces)(納期後に生産した良品)、Production date unknown (good pieces)(生産日が不明な良品)が表示されます。どれも0より大きい場合にだけ表示されます。
Delivered late (good pieces)は、納期より後の日付の出荷を数えます。受注を完了にしてもこの数字は残ります。Produced late (good pieces)は、受注が在庫から取る個数のうち、実績報告で納期より後の日付になっているものを数えます。出荷は最も早い個数から取ります。受注は、計画が在庫を充てる順序に従って、最も早い個数から取ります。
棚卸では、前回の棚卸とその後の実績報告から、出荷後に残った個数の日付を、最も新しい個数を優先して保ちます。棚卸の個数のうち、残った個数を超える分だけが棚卸の日付を持ちます。その日より前が納期の受注に充てられると、これらの個数はProduction date unknown (good pieces)として表示され、納期後の生産としても、納期どおりの生産としても数えられません。
訂正、納期の変更、新しい棚卸があると、数字はすぐに変わります。
次に見るところ
- 状態と集計欄については製造オーダーと例外。
- 受注の表のもう1つの新しい列については受注を生産できる回転成形機。
ご意見・ご質問
アプリのルールは、物理条件を私たちなりに読み解いたものです。お客様の工場のほうがよくご存じの点では、アプリのほうを変えます。