Manual de RotoScheduler › Órdenes de producción y la fábrica
Mínimo, deseado y máximo
Describe RotoScheduler 0.3.3 · revisada el 2026-10-16 D5
Antes, una orden de producción indicaba un solo número, su cantidad requerida. Desde la 0.3.0 puede indicar tres: la menor cantidad de piezas que se deben fabricar, la cantidad deseada y la mayor cantidad de piezas a la que puede contar su producción. Un molde también puede indicar qué proporción de sus piezas sale buena; desde la 0.3.2, cada cantidad se cuenta en piezas buenas, así que la proporción reduce lo que rinde cada pieza iniciada.
Mínimo, deseado y máximo
En Factory inputs (datos de la fábrica), la tabla Orders (pedidos) tiene dos campos opcionales junto a Ordered quantity (cantidad pedida): Minimum (mínimo) y Maximum (máximo).
| Campo | Significado |
|---|---|
Ordered quantity |
Las piezas deseadas. |
Minimum |
Las piezas que se deben fabricar. En blanco significa que se debe fabricar toda la cantidad requerida. |
Maximum |
La mayor cantidad de piezas a la que puede contar la producción de la orden de producción, igual o mayor que la cantidad requerida. En blanco significa la cantidad requerida. |
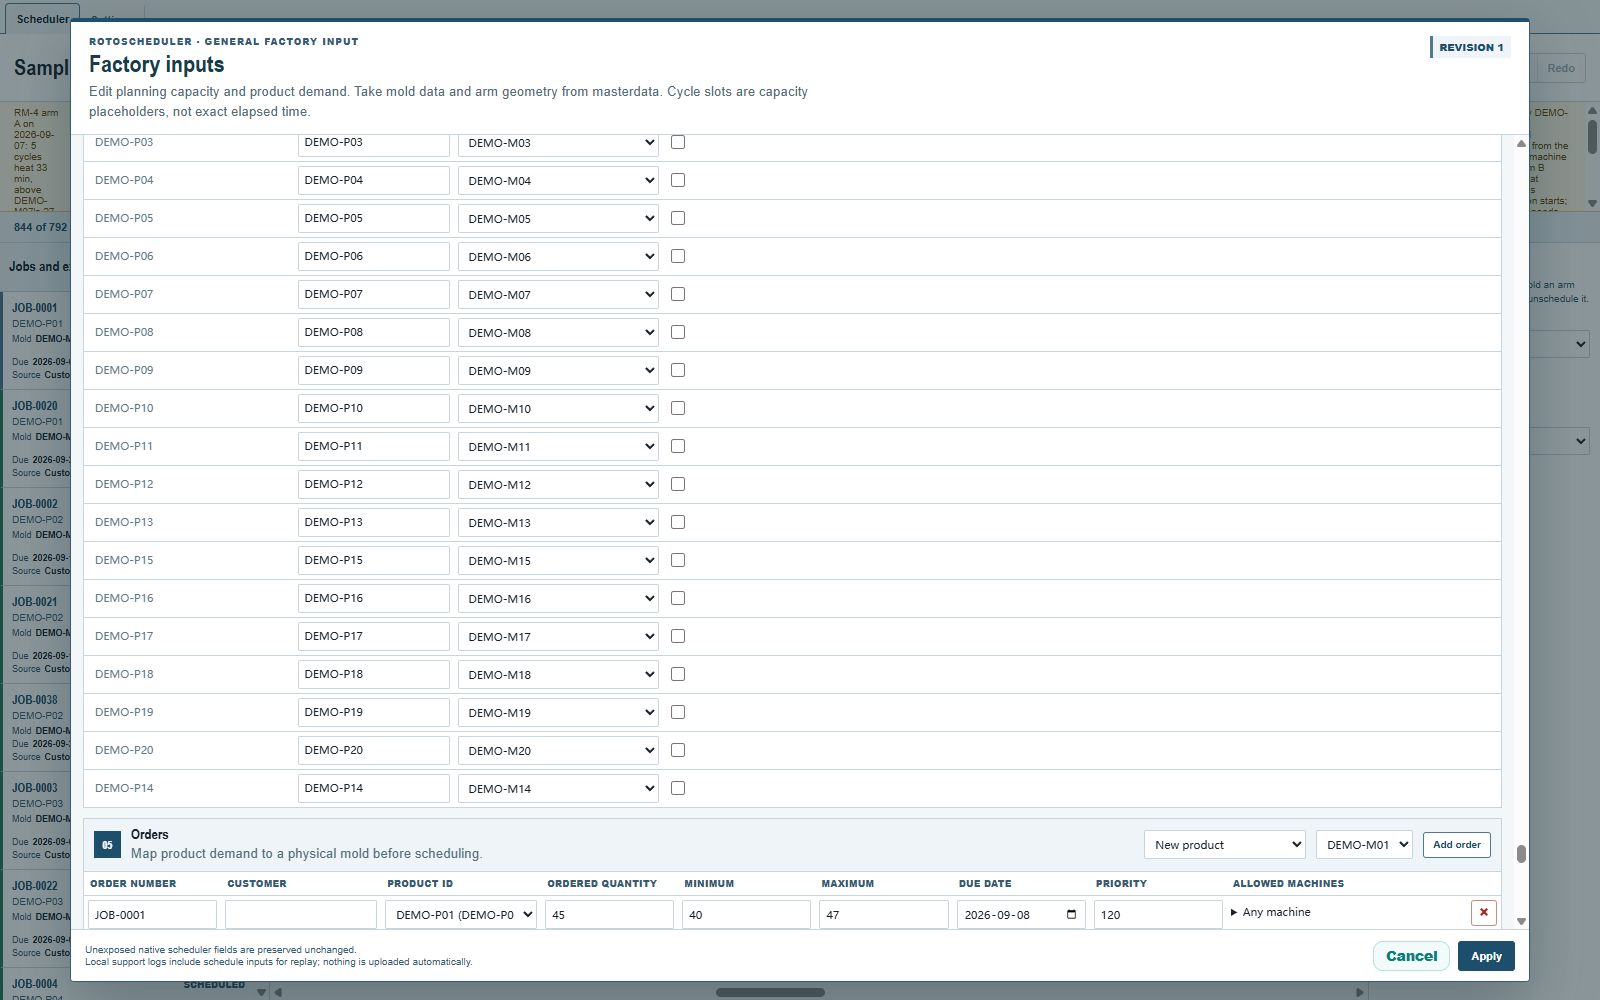
Los tres números se respetan entre sí: un mínimo está entre cero y la cantidad requerida, y un máximo es al menos la cantidad requerida. Los disparos son enteros: un disparo fabrica tantas piezas como dan las unidades del molde y sus piezas por molde, así que el plan necesita un total de disparos enteros entre el mínimo y el máximo; una orden de producción cuyos números no permiten ningún total de disparos enteros se rechaza con su razón. Cada molde del ejemplo de prueba fabrica una pieza por disparo.
El objetivo del plan es el mayor total de disparos enteros que queda dentro del máximo. Con un mínimo de 3, una cantidad requerida de 5, un máximo de 6 y cuatro piezas por disparo, el objetivo es un disparo, cuatro piezas: menos que la cantidad requerida y más que el mínimo, así que la orden de producción dice Minimum met (mínimo cumplido) una vez planificada. Las piezas que un disparo fabrica por encima de lo que deseaban todas las órdenes de producción de ese molde se cuentan como excedente, nunca se descartan.
Las órdenes de producción de un mismo molde también pueden compartir un disparo. Cuando las órdenes de producción de un molde encajan entre sí, porque una de ellas deja Maximum en blanco o porque sus cantidades requeridas, sumadas y redondeadas hacia arriba a disparos enteros, quedan dentro de la suma de sus máximos, el objetivo de cada orden de producción es su cantidad requerida: un disparo que comparte con otra orden de producción del molde fabrica sus últimas piezas, y la orden de producción no se rechaza por no tener un total de disparos enteros propio.
- Cuando las órdenes de producción de un molde no encajan entre sí, cada una se ajusta a sus propios disparos enteros, aunque algunas de ellas podrían compartir un disparo.
- El inventario disponible de un pedido se cuenta como si el pedido no compartiera ningún disparo, así que un plan puede dejar en inventario piezas que el pedido podría haber tomado, y fabricar un disparo más.
- No se tienen en cuenta las máquinas en las que puede correr cada orden de producción: una orden de producción que no puede correr en ninguna de las máquinas que usan las otras órdenes de producción de su molde fabrica sola su último disparo, y las piezas sobrantes son piezas de más del molde que cuentan contra la suma de los máximos de sus órdenes de producción, así que otra orden de producción del molde puede quedar sin fabricar.
El cuarto estado
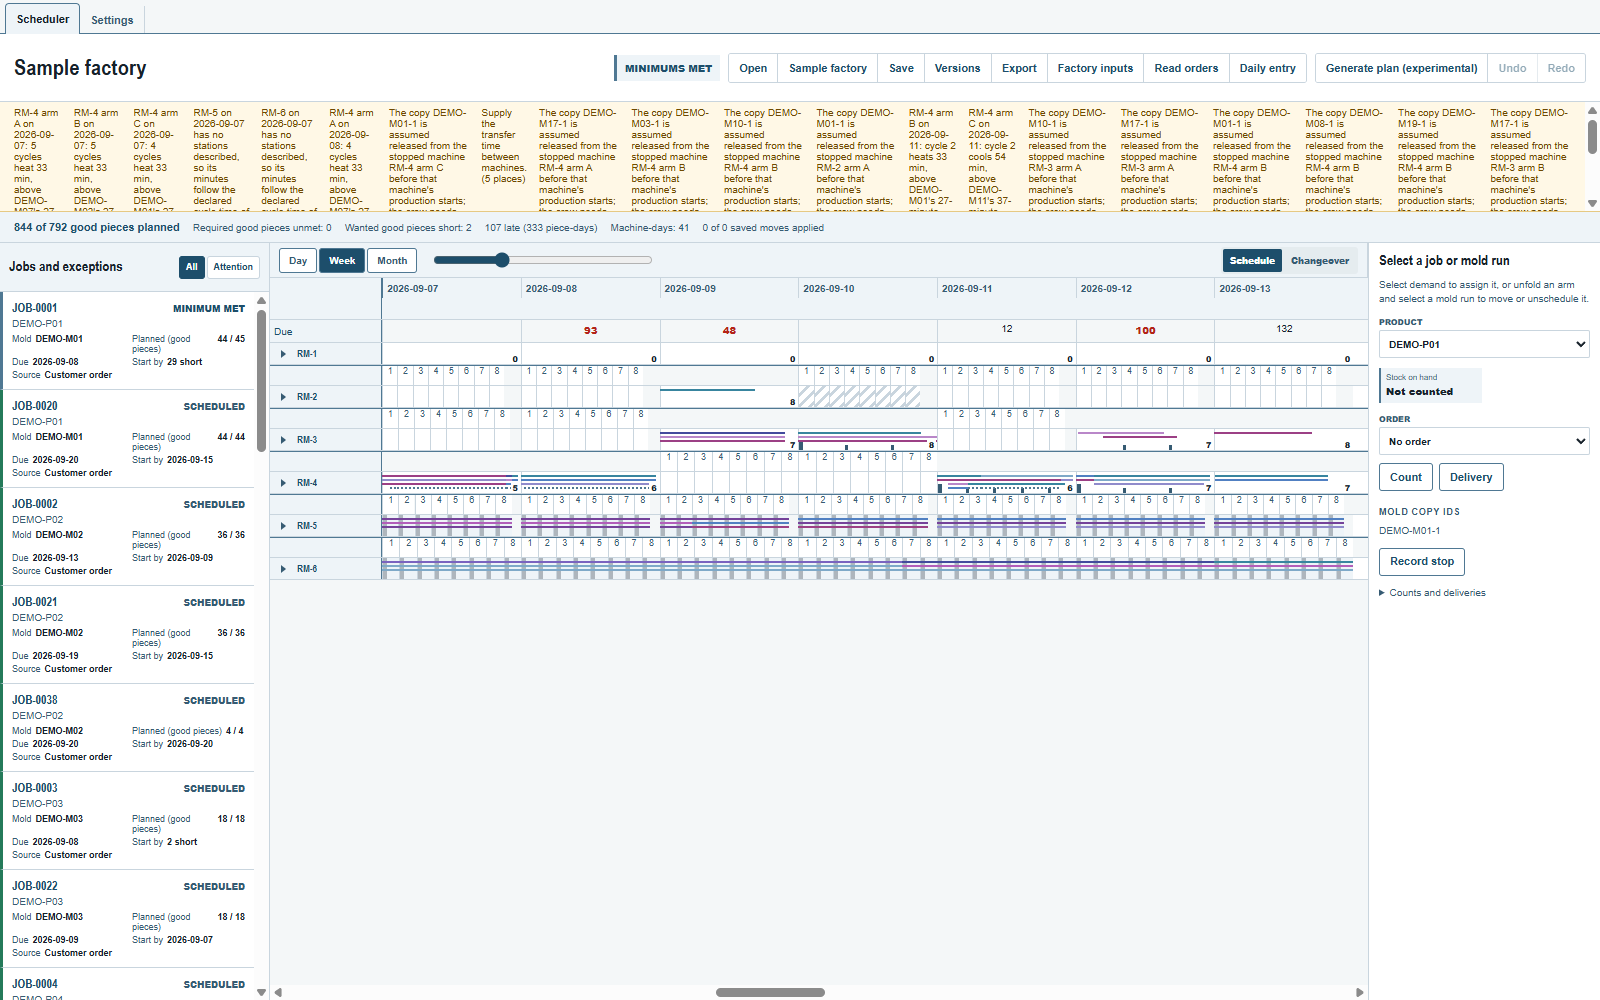
Los estados de las órdenes de producción suman un cuarto: Minimum met. Las piezas indispensables de la orden de producción están planificadas, su cantidad deseada no. El indicador de estado del plan dice Minimums met (mínimos cumplidos) cuando eso describe todo el plan, entre Needs attention (requiere atención) y Plan complete (plan completo), y la franja de resumen cuenta las piezas buenas deseadas faltantes (Wanted good pieces short: {count}) junto a las piezas requeridas sin cubrir. Cuando la comparación con el último despacho pide un plan nuevo, el indicador de estado dice A new plan is called for (se requiere un plan nuevo), nunca Plan complete.
Una orden de producción cuyo máximo deja sus disparos por debajo del número exacto deseado lo dice en su razón: lo que la detuvo es el máximo, no las máquinas.
Proporción de piezas buenas
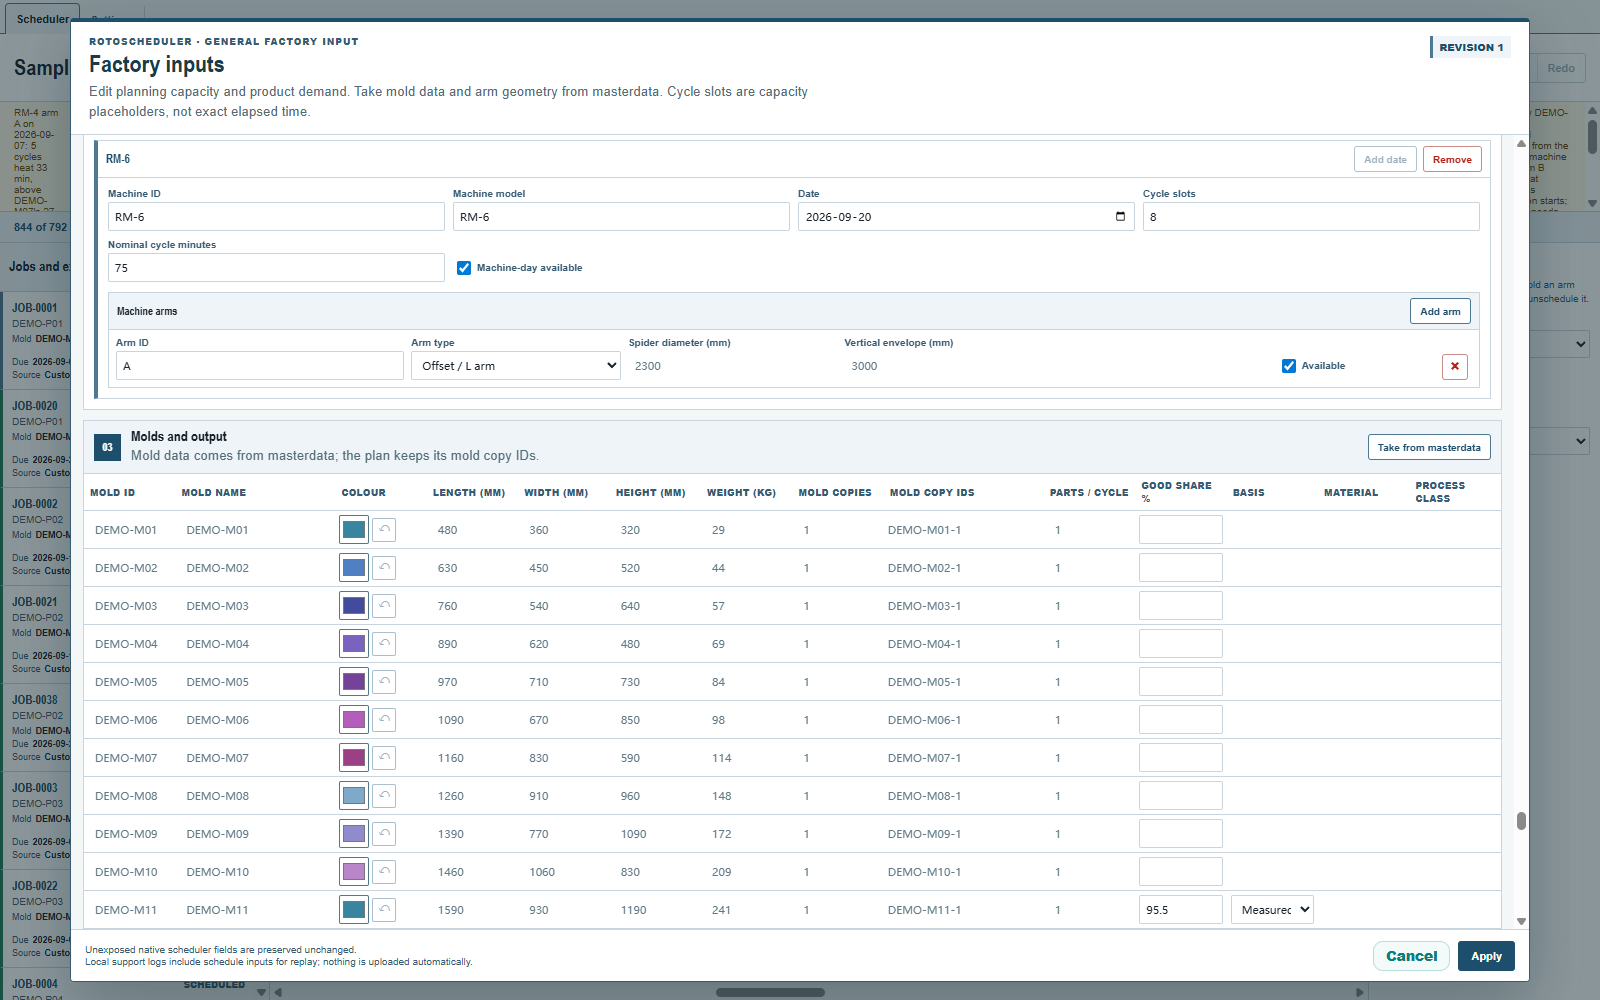
Algunos moldes no fabrican todas las piezas buenas. En la tabla Molds (moldes), Good share % (porcentaje de piezas buenas) indica la proporción de las piezas de un molde que sale buena, con un decimal (95.0), y Basis (base) dice de dónde sale el número: Measured (medido), Standard (estándar), Estimated (estimado) o Default (predeterminado). Deje Good share % en blanco para un molde cuyas piezas salen todas buenas; para él no cambia nada.
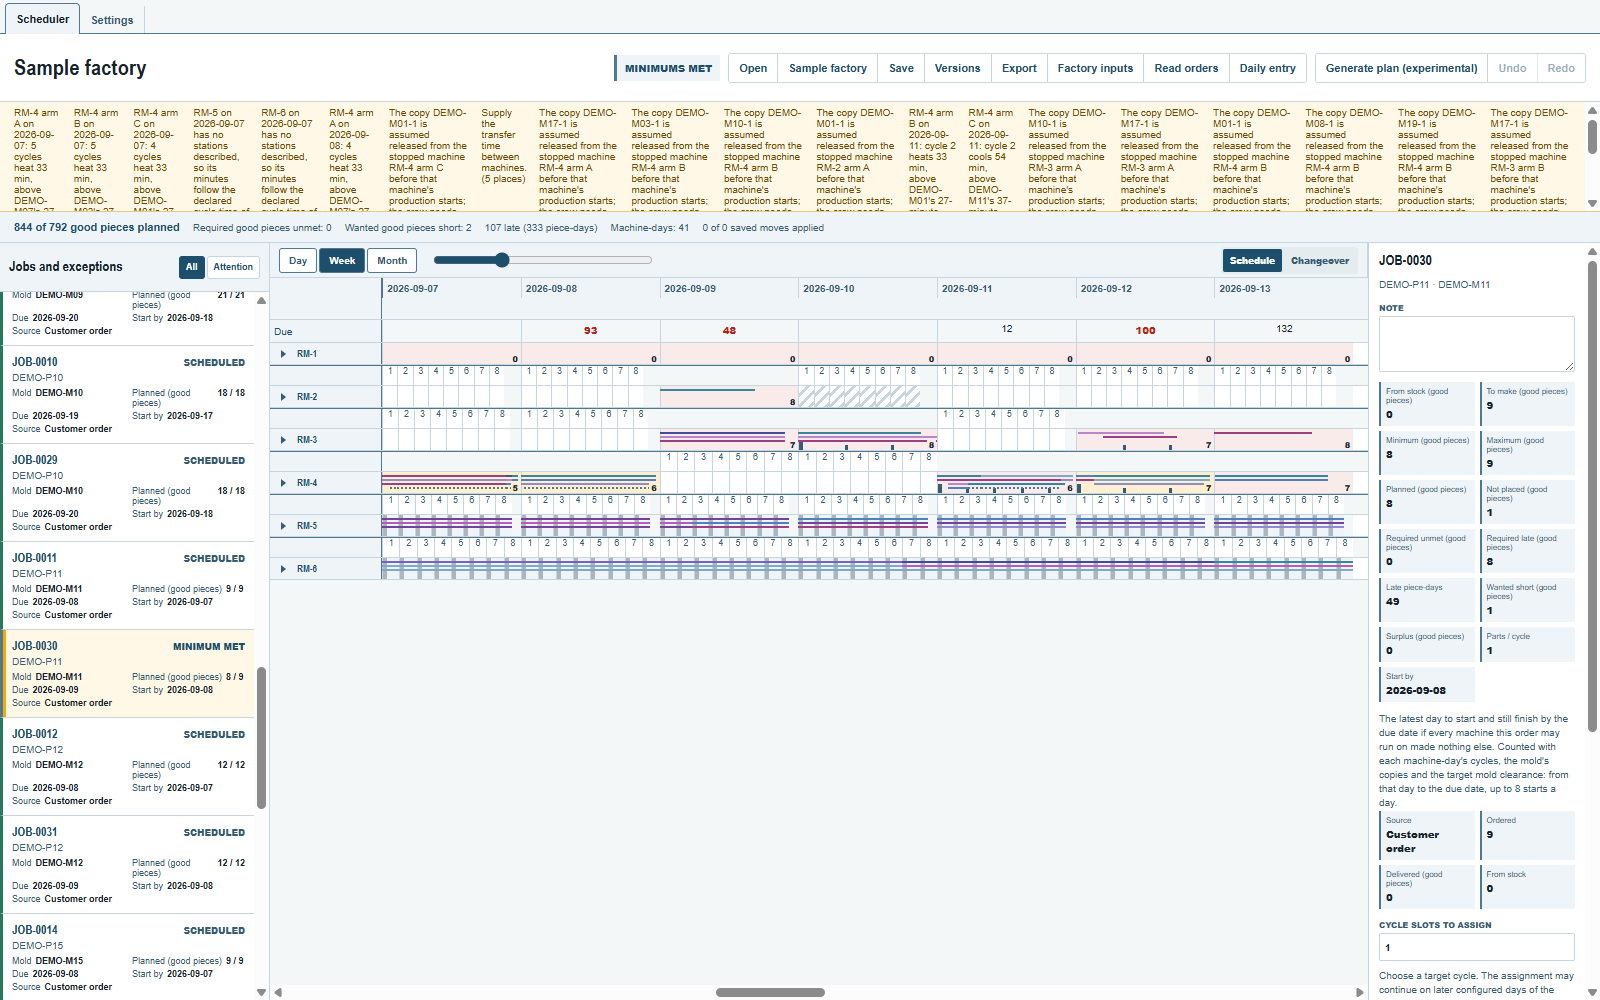
Cuando un molde del plan indica una proporción de piezas buenas menor que 100, el plan cuenta lo que rinden las piezas iniciadas de ese molde. Sus órdenes de producción conservan sus cantidades en piezas buenas: con una proporción de 95.5, las dieciocho piezas iniciadas de DEMO-M11 del ejemplo rinden diecisiete piezas buenas, así que su pedido posterior, JOB-0030, tiene ocho de sus nueve, y la novena pieza deseada queda sin colocar hasta que se planifique otra pieza iniciada. La línea del plan, la franja y las tarjetas de las órdenes de producción cuentan piezas buenas en todo momento.
Seleccione una orden de producción así para leer, en el panel de detalles, sus piezas buenas To make (a fabricar), Planned (planificadas) y Not placed (sin colocar), con las piezas del inventario, las piezas requeridas sin cubrir o atrasadas, las piezas deseadas faltantes y el excedente junto a ellas.
La proporción de piezas buenas es una cifra de planificación. Registre las piezas buenas reales con Daily entry (registro diario).
Atraso ya incurrido
Seleccione un pedido para ver Delivered late (good pieces) (entregadas con atraso, piezas buenas), Produced late (good pieces) (producidas con atraso, piezas buenas) y Production date unknown (good pieces) (fecha de producción desconocida, piezas buenas) con sus demás cantidades. Cada una aparece solo cuando es mayor que cero.
Delivered late (good pieces) cuenta las entregas del pedido con fecha posterior a su fecha de entrega. Cerrar el pedido conserva esta cifra. Produced late (good pieces) cuenta las piezas que el pedido toma del inventario y que un reporte fecha después de su fecha de entrega. Las entregas toman primero las piezas más tempranas; los pedidos toman primero las piezas más tempranas en el orden en que el plan reparte el inventario.
Un conteo conserva las fechas de las piezas que quedaron del conteo anterior y de los reportes posteriores, después de sus entregas, y conserva primero las piezas más recientes. Solo las piezas del conteo que pasan de las que quedaban llevan el día del conteo. Si se dan a un pedido con fecha de entrega anterior a ese día, estas piezas aparecen como Production date unknown (good pieces); no se cuentan ni como producidas con atraso ni como a tiempo.
Una corrección, una fecha de entrega movida o un conteo nuevo cambian las cifras de inmediato.
Dónde seguir
- Órdenes de producción y excepciones para los estados y la franja de resumen.
- Las máquinas en las que puede correr un pedido para la otra columna nueva de la tabla Orders.
Comentarios y preguntas
Las reglas de la aplicación son nuestra lectura de la física; donde su planta sabe más, la aplicación cambia.