Podręcznik RotoScheduler › Zlecenia i fabryka
Minimum, ilość pożądana i maksimum
Dotyczy: RotoScheduler 0.3.3 · sprawdzono: 2026-10-16 D5
Zlecenie podawało dawniej jedną liczbę, swoją ilość wymaganą. Od wersji 0.3.0 może podawać trzy: najmniejszą liczbę sztuk, które trzeba wykonać, liczbę pożądaną i największą liczbę sztuk, na poczet których może być zaliczona jego produkcja. Forma może też podawać, jaki udział jej sztuk wychodzi jako dobre; od wersji 0.3.2 każda ilość jest liczona w sztukach dobrych, więc ten udział zmniejsza to, co daje każde uruchomienie.
Minimum, ilość pożądana i maksimum
W oknie Factory inputs (dane wejściowe fabryki) tabela Orders (zamówienia) ma obok pola Ordered quantity (ilość zamówiona) dwa pola opcjonalne: Minimum i Maximum (maksimum).
| Pole | Znaczenie |
|---|---|
Ordered quantity |
Sztuki pożądane. |
Minimum |
Sztuki, które trzeba wykonać. Puste pole oznacza, że trzeba wykonać całą ilość wymaganą. |
Maximum |
Największa liczba sztuk, na poczet których może być zaliczona produkcja zlecenia, równa ilości wymaganej lub od niej większa. Puste pole oznacza ilość wymaganą. |
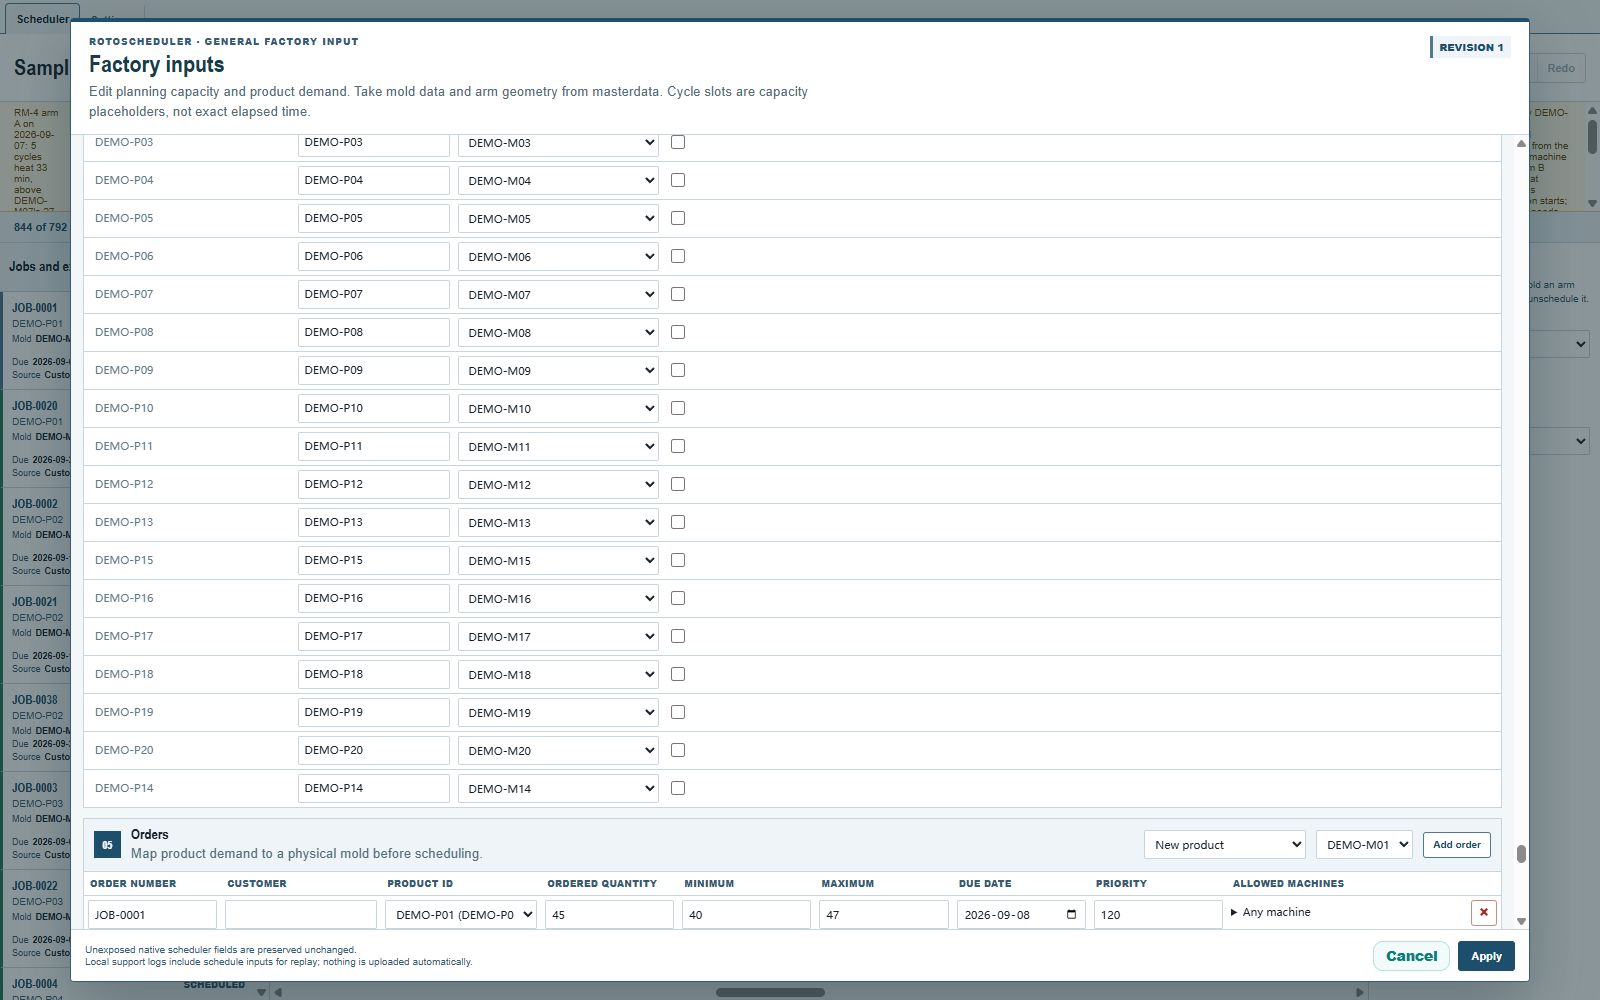
Te trzy liczby muszą do siebie pasować: minimum mieści się między zerem a ilością wymaganą, a maksimum wynosi co najmniej tyle, co ilość wymagana. Strzały są całe: jeden strzał daje tyle sztuk, ile wynika z liczby egzemplarzy formy i liczby wyrobów z formy w jednym cyklu, więc plan potrzebuje sumy z całych strzałów między minimum a maksimum; zlecenie, którego liczby nie pozwalają na żadną sumę z całych strzałów, zostaje odrzucone z podaniem przyczyny. Każda forma przykładu z wersji próbnej daje jedną sztukę na strzał.
Celem planu jest największa suma z całych strzałów, która mieści się w maksimum. Przy minimum 3, ilości wymaganej 5, maksimum 6 i czterech sztukach na strzał celem jest jeden strzał, czyli cztery sztuki: poniżej ilości wymaganej, powyżej minimum, więc po zaplanowaniu zlecenie pokazuje Minimum met (minimum osiągnięte). Sztuki, które strzał daje ponad to, czego chciały wszystkie zlecenia na tę formę, są liczone jako nadwyżka i nigdy nie są pomijane.
Zlecenia na jedną formę mogą też dzielić strzał. Gdy zlecenia na formę do siebie pasują, ponieważ jedno z nich ma puste pole Maximum albo ponieważ ich ilości wymagane, zsumowane i zaokrąglone w górę do całych strzałów, mieszczą się w sumie ich maksimów, celem każdego zlecenia jest jego ilość wymagana: strzał dzielony z innym zleceniem na tę formę daje jego ostatnie sztuki, a zlecenie nie zostaje odrzucone z powodu braku własnej sumy z całych strzałów.
- Gdy zlecenia na formę do siebie nie pasują, każde zlecenie trzyma się własnych całych strzałów, chociaż niektóre z nich mogłyby dzielić strzał.
- Stan magazynowy zamówienia jest liczony tak, jakby zamówienie nie dzieliło żadnego strzału, więc plan może zostawić w zapasie sztuki, które zamówienie mogłoby wziąć, i wykonać o jeden strzał więcej.
- Nie jest brane pod uwagę, na których maszynach może być realizowane każde zlecenie: zlecenie, które nie może być realizowane na żadnej z maszyn używanych przez inne zlecenia jego formy, wykonuje swój ostatni strzał samodzielnie, a zbędne sztuki są dodatkowymi sztukami formy, które obciążają sumę maksimów jej zleceń, więc inne zlecenie na tę formę może pozostać niewykonane.
Czwarty stan
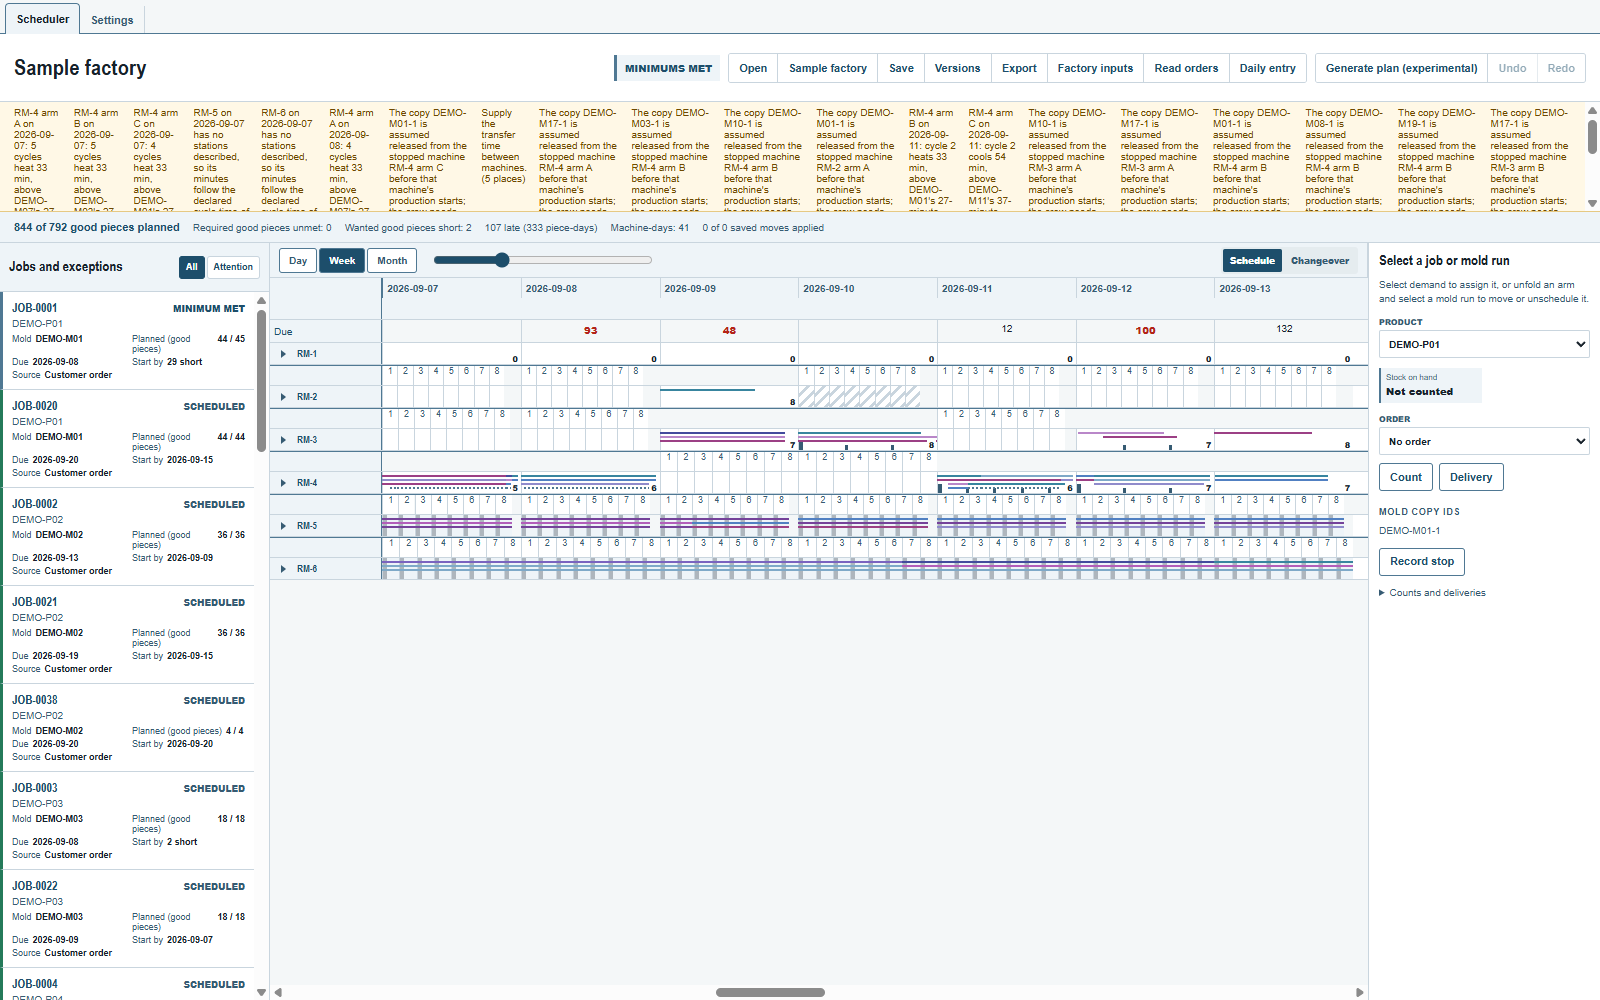
Stany zleceń zyskują czwarty: Minimum met. Niezbędne sztuki zlecenia są zaplanowane, jego ilość pożądana nie. Etykieta statusu planu pokazuje Minimums met (minima osiągnięte), gdy opisuje to cały plan, między Needs attention (wymaga uwagi) a Plan complete (plan kompletny), a pasek podsumowania liczy brakujące pożądane sztuki dobre (Wanted good pieces short: {count}) obok niepokrytych sztuk wymaganych. Gdy test względem ostatniego przekazania do produkcji wymaga nowego planu, etykieta statusu pokazuje A new plan is called for (potrzebny jest nowy plan), nigdy Plan complete.
Zlecenie, którego maksimum zatrzymuje strzały przed dokładną liczbą pożądaną, mówi o tym w swojej przyczynie: zatrzymało je maksimum, a nie maszyny.
Udział sztuk dobrych
Niektóre formy nie dają samych dobrych sztuk. W tabeli Molds (formy) pole Good share % (udział sztuk dobrych w %) podaje udział sztuk formy, które wychodzą jako dobre, z dokładnością do jednego miejsca dziesiętnego (95.0), a Basis (podstawa) mówi, skąd pochodzi ta liczba: Measured (zmierzona), Standard (standardowa), Estimated (szacowana) lub Default (domyślna). Pozostaw Good share % puste dla formy, której wszystkie sztuki są dobre; nic się dla niej nie zmienia.
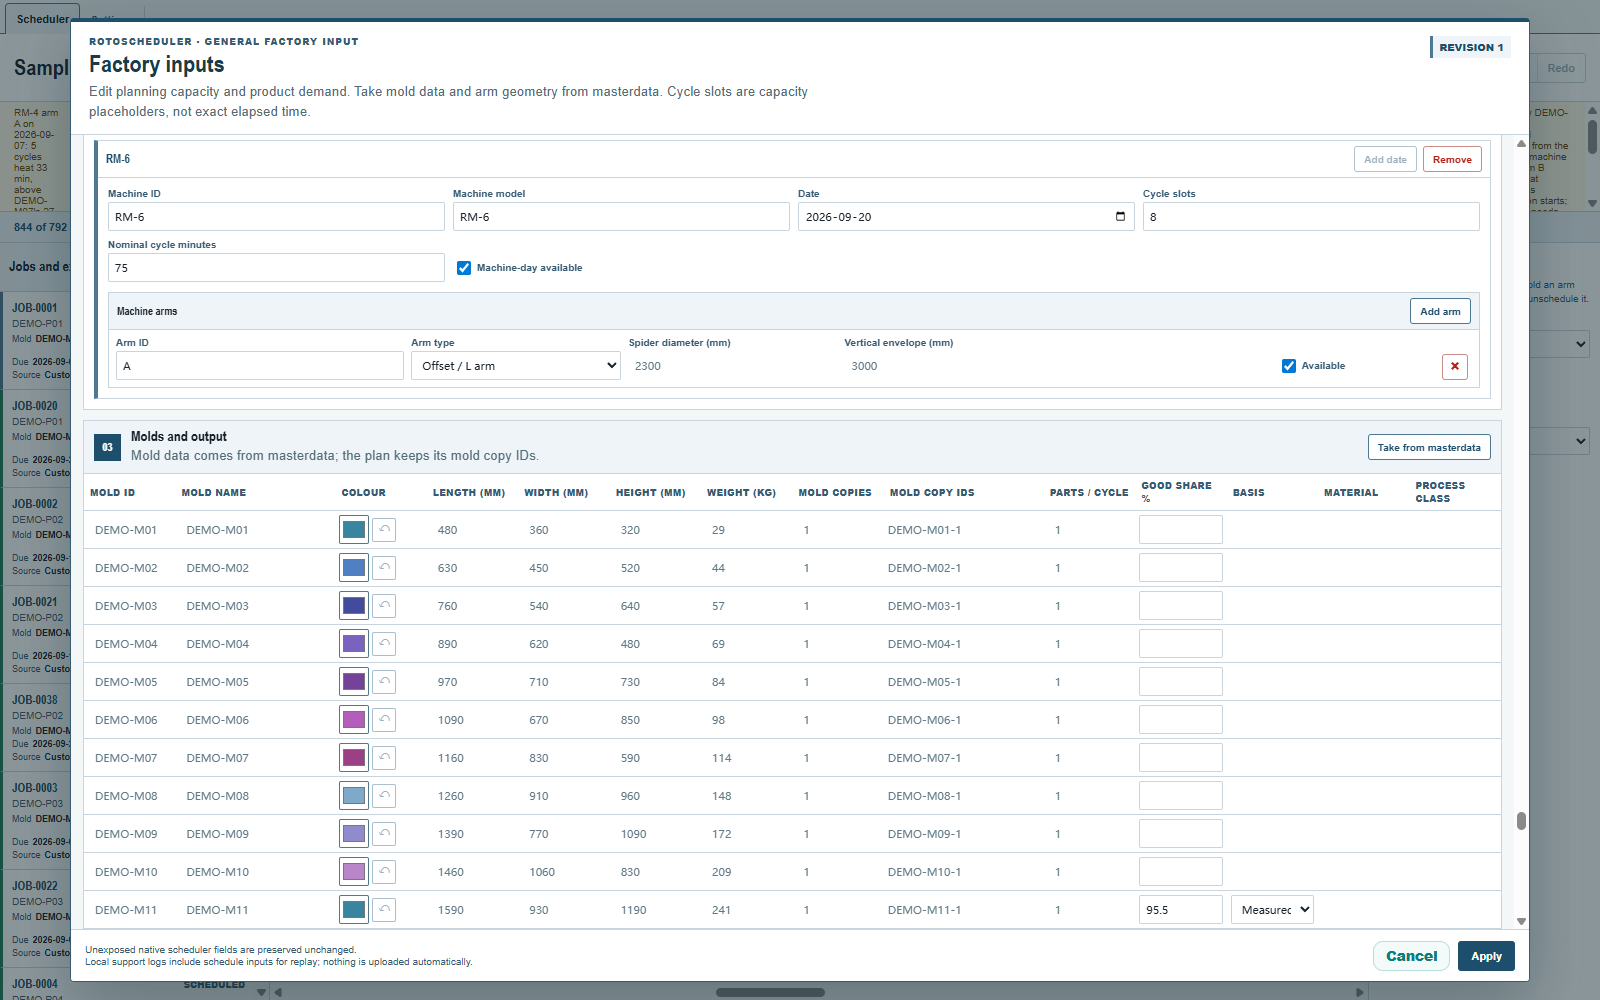
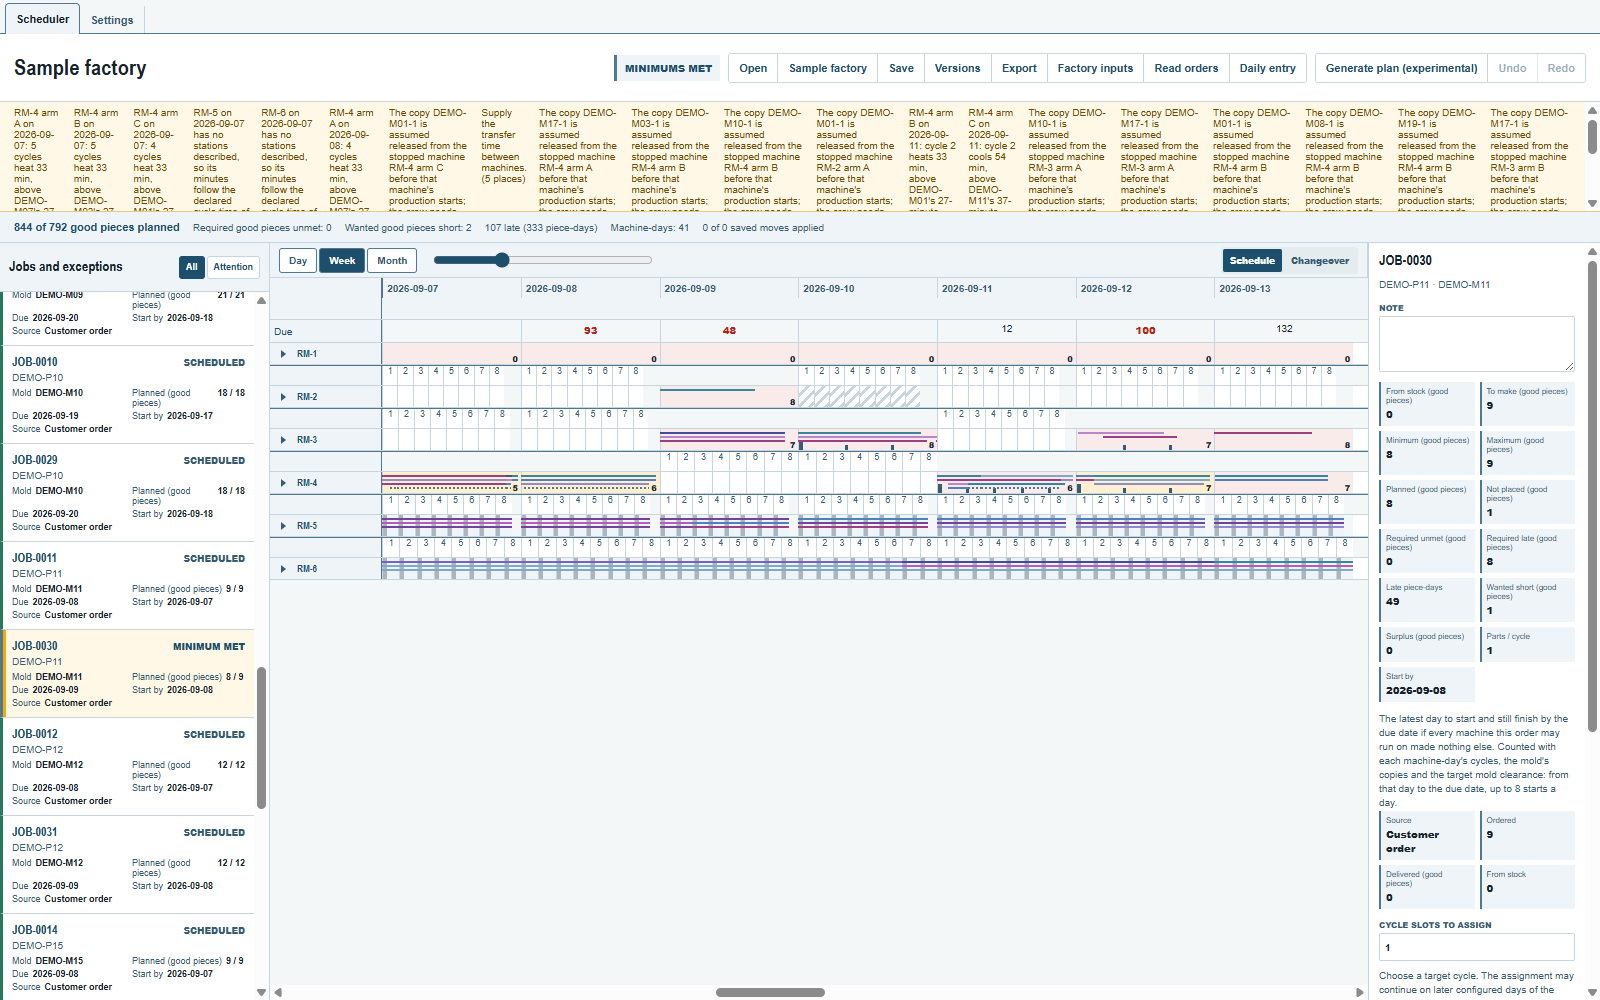
Gdy forma w planie podaje udział sztuk dobrych poniżej 100, plan liczy to, co dają uruchomienia tej formy. Jej zlecenia zachowują swoje ilości w sztukach dobrych: przy udziale 95.5 osiemnaście uruchomień formy DEMO-M11 w przykładzie daje siedemnaście sztuk dobrych, więc jej późniejsze zamówienie, JOB-0030, ma osiem ze swoich dziewięciu, a dziewiąta pożądana sztuka pozostaje nieumieszczona, dopóki nie zostanie zaplanowane kolejne uruchomienie. Wiersz planu, pasek i karty zleceń liczą wszędzie sztuki dobre.
Zaznacz takie zlecenie, aby odczytać w inspektorze jego sztuki dobre To make (do wykonania), Planned (zaplanowane) i Not placed (nieumieszczone), a obok nich sztuki z zapasu, wymagane sztuki niepokryte lub spóźnione, brakujące sztuki pożądane i nadwyżkę.
Udział sztuk dobrych to wielkość planistyczna. Rzeczywiste sztuki dobre wpisuj przez Daily entry (wpis dzienny).
Opóźnienia, które już wystąpiły
Zaznacz zamówienie, aby zobaczyć Delivered late (good pieces) (dostarczone z opóźnieniem, sztuki dobre), Produced late (good pieces) (wyprodukowane z opóźnieniem, sztuki dobre) i Production date unknown (good pieces) (nieznana data produkcji, sztuki dobre) razem z jego innymi ilościami. Każda z tych wartości pojawia się tylko wtedy, gdy jest większa od zera.
Delivered late (good pieces) liczy dostawy zamówienia z datą po jego terminie realizacji. Zamknięcie zamówienia zachowuje tę liczbę. Produced late (good pieces) liczy sztuki, które zamówienie bierze z zapasu, a które raport datuje po jego terminie realizacji. Dostawy biorą najpierw najwcześniejsze sztuki; zamówienia biorą najpierw najwcześniejsze sztuki w kolejności, w jakiej plan przydziela zapas.
Inwentaryzacja zachowuje daty sztuk pozostałych z poprzedniej inwentaryzacji i z raportów od tego czasu, po odjęciu ich dostaw, zachowując najpierw najpóźniejsze sztuki. Tylko sztuki z inwentaryzacji ponad te pozostałe dostają dzień inwentaryzacji. Gdy zostaną przydzielone zamówieniu z terminem przed tym dniem, te sztuki są pokazywane jako Production date unknown (good pieces); nie są liczone ani jako wyprodukowane z opóźnieniem, ani jako wyprodukowane na czas.
Korekta, przesunięty termin realizacji lub nowa inwentaryzacja od razu zmieniają te liczby.
Gdzie szukać dalej
- Zlecenia i wyjątki: stany i pasek podsumowania.
- Maszyny, na których może być realizowane zamówienie: druga nowa kolumna tabeli Orders.
Uwagi i pytania
Zasady aplikacji to nasze odczytanie fizyki; tam, gdzie twój zakład wie lepiej, zmienia się aplikacja.