Manuel de RotoScheduler › Les ordres de fabrication et l'usine
Quantité minimale, souhaitée et maximale
Décrit RotoScheduler 0.3.3 · vérifiée le 2026-10-16 D5
Un ordre de fabrication indiquait auparavant un seul nombre, sa quantité requise. À partir de 0.3.0, il peut en indiquer trois : le plus petit nombre de pièces qui doivent être faites, le nombre souhaité, et le plus grand nombre de pièces que sa production peut compter. Un moule peut aussi indiquer quelle part de ses pièces sort bonne; à partir de 0.3.2, chaque quantité est comptée en pièces bonnes, alors ce taux diminue ce que donne chaque démarrage.
Minimum, quantité souhaitée et maximum
Dans Factory inputs (données de l'usine), le tableau Orders (commandes) a deux champs facultatifs à côté de Ordered quantity (quantité commandée) : Minimum et Maximum.
| Champ | Signification |
|---|---|
Ordered quantity |
Les pièces souhaitées. |
Minimum |
Les pièces qui doivent être faites. Vide signifie que toute la quantité requise doit être faite. |
Maximum |
Le plus grand nombre de pièces que la production de l'ordre de fabrication peut compter, égal ou supérieur à la quantité requise. Vide signifie la quantité requise. |
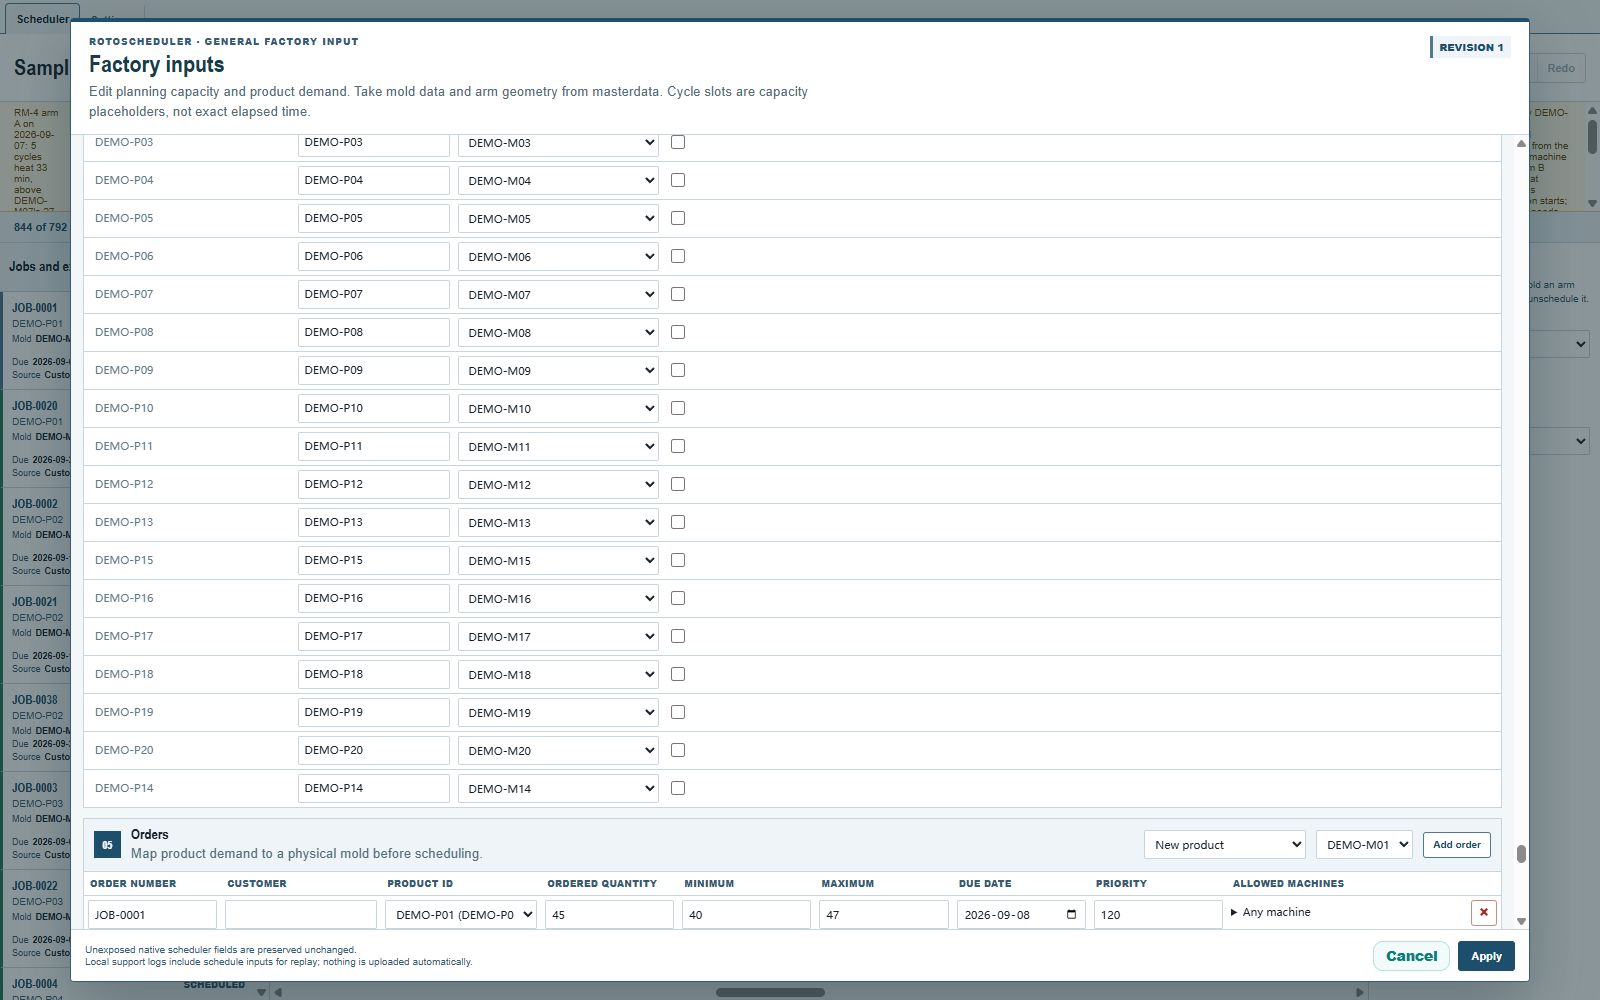
Les trois nombres restent cohérents entre eux : un minimum est entre zéro et la quantité requise, et un maximum est au moins égal à la quantité requise. Les coups sont entiers : un coup fait autant de pièces que le moule a d'exemplaires et de pièces par cycle, alors le plan a besoin d'un total en coups entiers entre le minimum et le maximum; un ordre de fabrication dont les nombres ne permettent aucun total en coups entiers est refusé avec sa raison. Chaque moule de l'exemple d'essai fait une pièce par coup.
La cible du plan est le plus grand total en coups entiers qui reste à l'intérieur du maximum. Avec un minimum de 3, une quantité requise de 5, un maximum de 6 et quatre pièces par coup, la cible est un coup, soit quatre pièces : sous la quantité requise, au-dessus du minimum, alors l'ordre de fabrication indique Minimum met (minimum atteint) une fois planifié. Les pièces qu'un coup fait au-delà de ce que tous les ordres de fabrication de ce moule souhaitaient sont comptées comme surplus, jamais abandonnées.
Les ordres de fabrication d'un même moule peuvent aussi partager un coup. Là où les ordres de fabrication d'un moule vont ensemble, parce que l'un d'eux laisse Maximum vide ou parce que leurs quantités requises, additionnées et arrondies au coup entier supérieur, restent à l'intérieur de leurs maximums additionnés, la cible de chaque ordre de fabrication est sa quantité requise : un coup qu'il partage avec un autre ordre de fabrication du moule fait ses dernières pièces, et l'ordre de fabrication n'est pas refusé faute d'un total en coups entiers à lui.
- Là où les ordres de fabrication d'un moule ne vont pas ensemble, chacun s'en tient à ses propres coups entiers, même si certains d'entre eux pourraient partager un coup.
- Le stock disponible d'une commande est compté comme si la commande ne partageait aucun coup, alors un plan peut laisser en stock des pièces que la commande aurait pu prendre, et faire un coup de plus.
- Les machines sur lesquelles chaque ordre de fabrication peut être produit ne sont pas prises en compte : un ordre de fabrication qui ne peut passer sur aucune des machines qu'utilisent les autres ordres de fabrication de son moule fait son dernier coup seul, et les pièces en trop sont des pièces supplémentaires du moule qui comptent dans les maximums additionnés de ses ordres de fabrication, alors un autre ordre de fabrication du moule peut rester non fait.
Le quatrième état
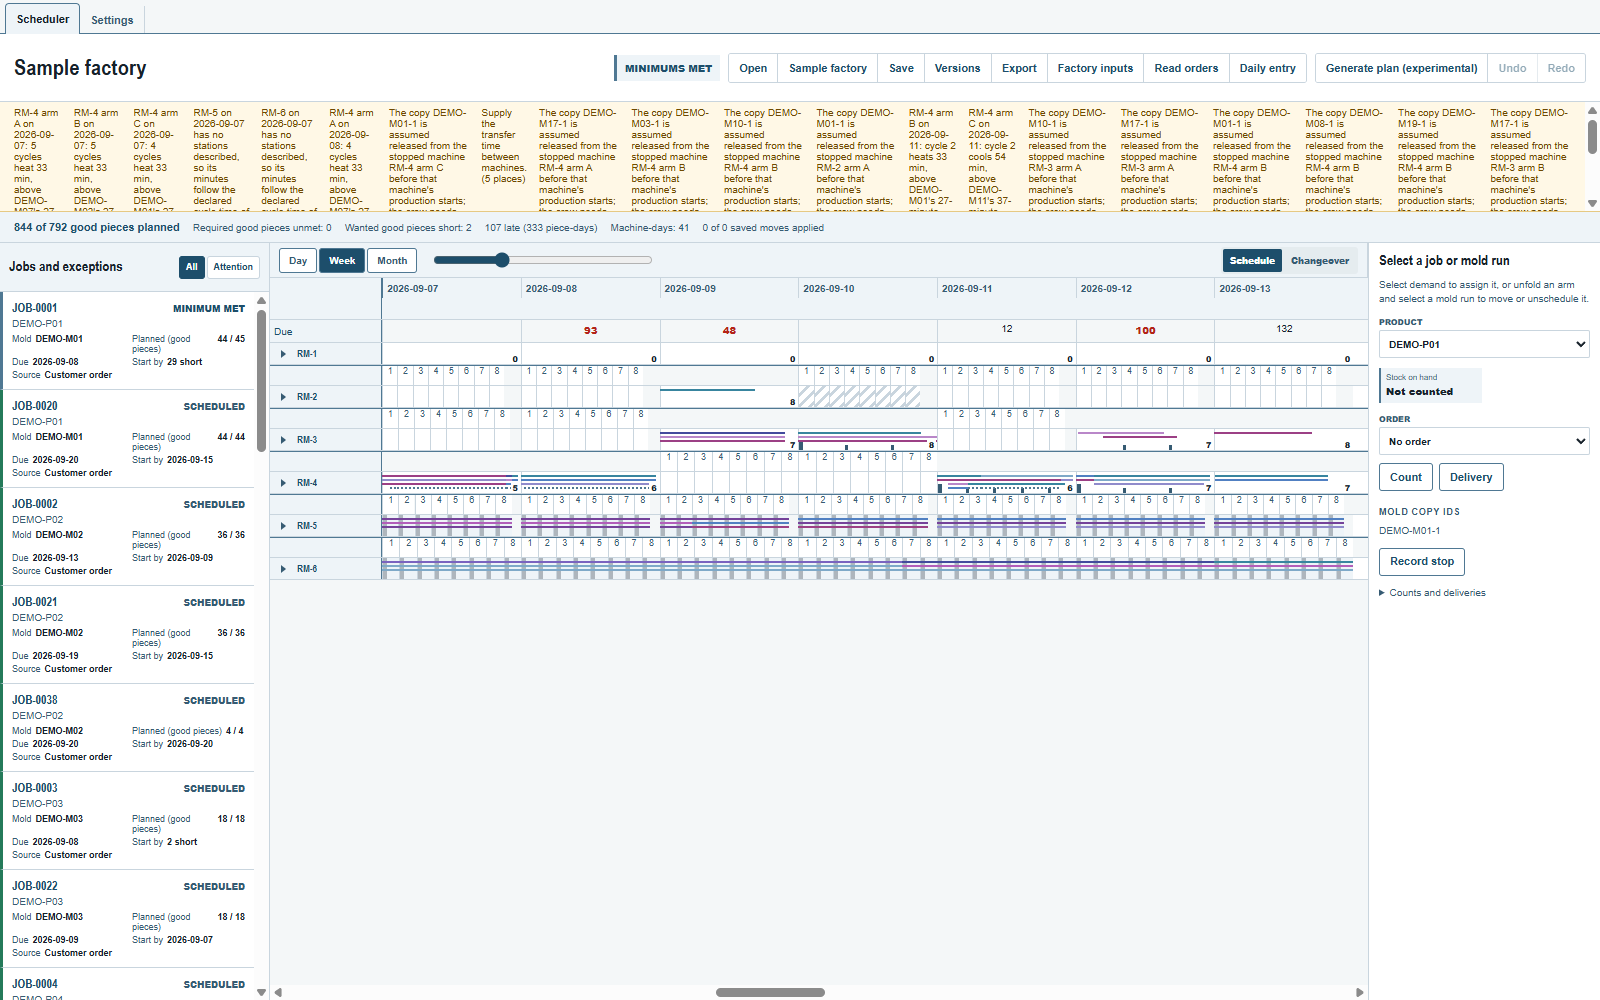
Les états des ordres de fabrication en gagnent un quatrième : Minimum met. Les pièces indispensables de l'ordre de fabrication sont planifiées, sa quantité souhaitée ne l'est pas. La pastille d'état du plan indique Minimums met (minimums atteints) quand cela décrit tout le plan, entre Needs attention (demande de l'attention) et Plan complete (plan complet), et le bandeau récapitulatif compte les pièces bonnes souhaitées manquantes (Wanted good pieces short: {count}) à côté des pièces requises manquantes. Là où la comparaison avec le dernier lancement demande un nouveau plan, la pastille d'état indique A new plan is called for (un nouveau plan est nécessaire), jamais Plan complete.
Un ordre de fabrication dont le maximum arrête ses coups avant le nombre souhaité exact le dit dans sa raison : c'est le maximum, et non les machines, qui l'a arrêté.
Taux de pièces bonnes
Certains moules ne font pas que des pièces bonnes. Dans le tableau Molds (moules), Good share % (taux de pièces bonnes, en %) indique la part des pièces d'un moule qui sortent bonnes, à une décimale (95.0), et Basis (base) dit d'où vient le nombre : Measured (mesuré), Standard (norme), Estimated (estimé) ou Default (par défaut). Laissez Good share % vide pour un moule dont toutes les pièces sont bonnes; rien ne change pour lui.
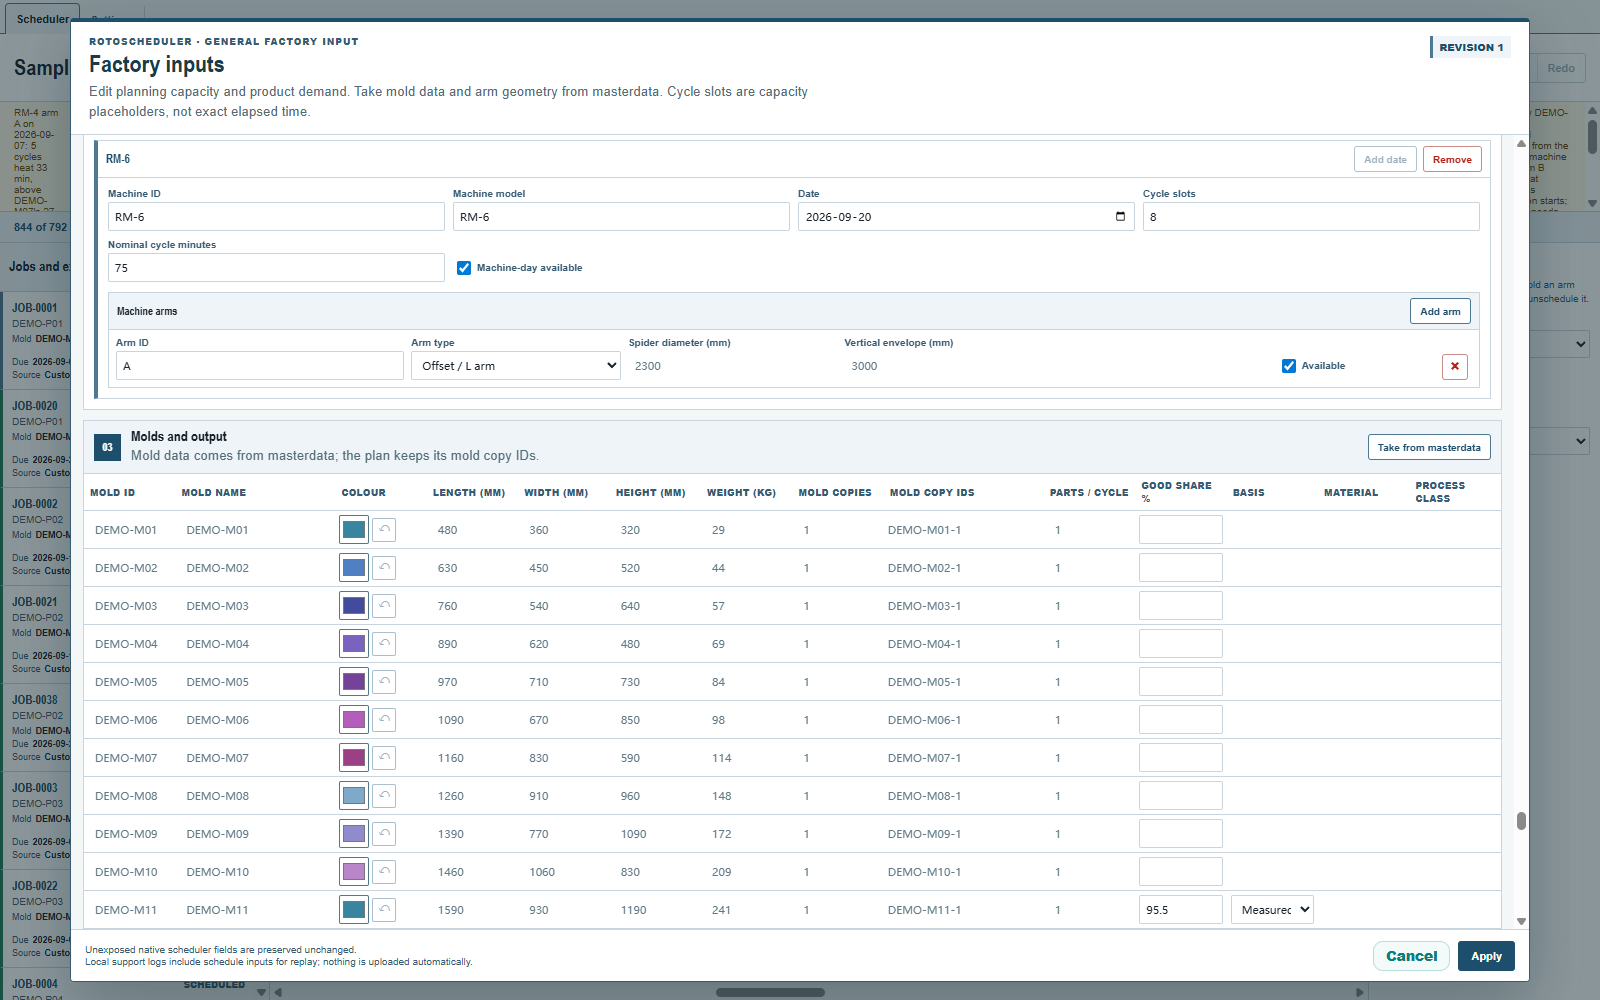
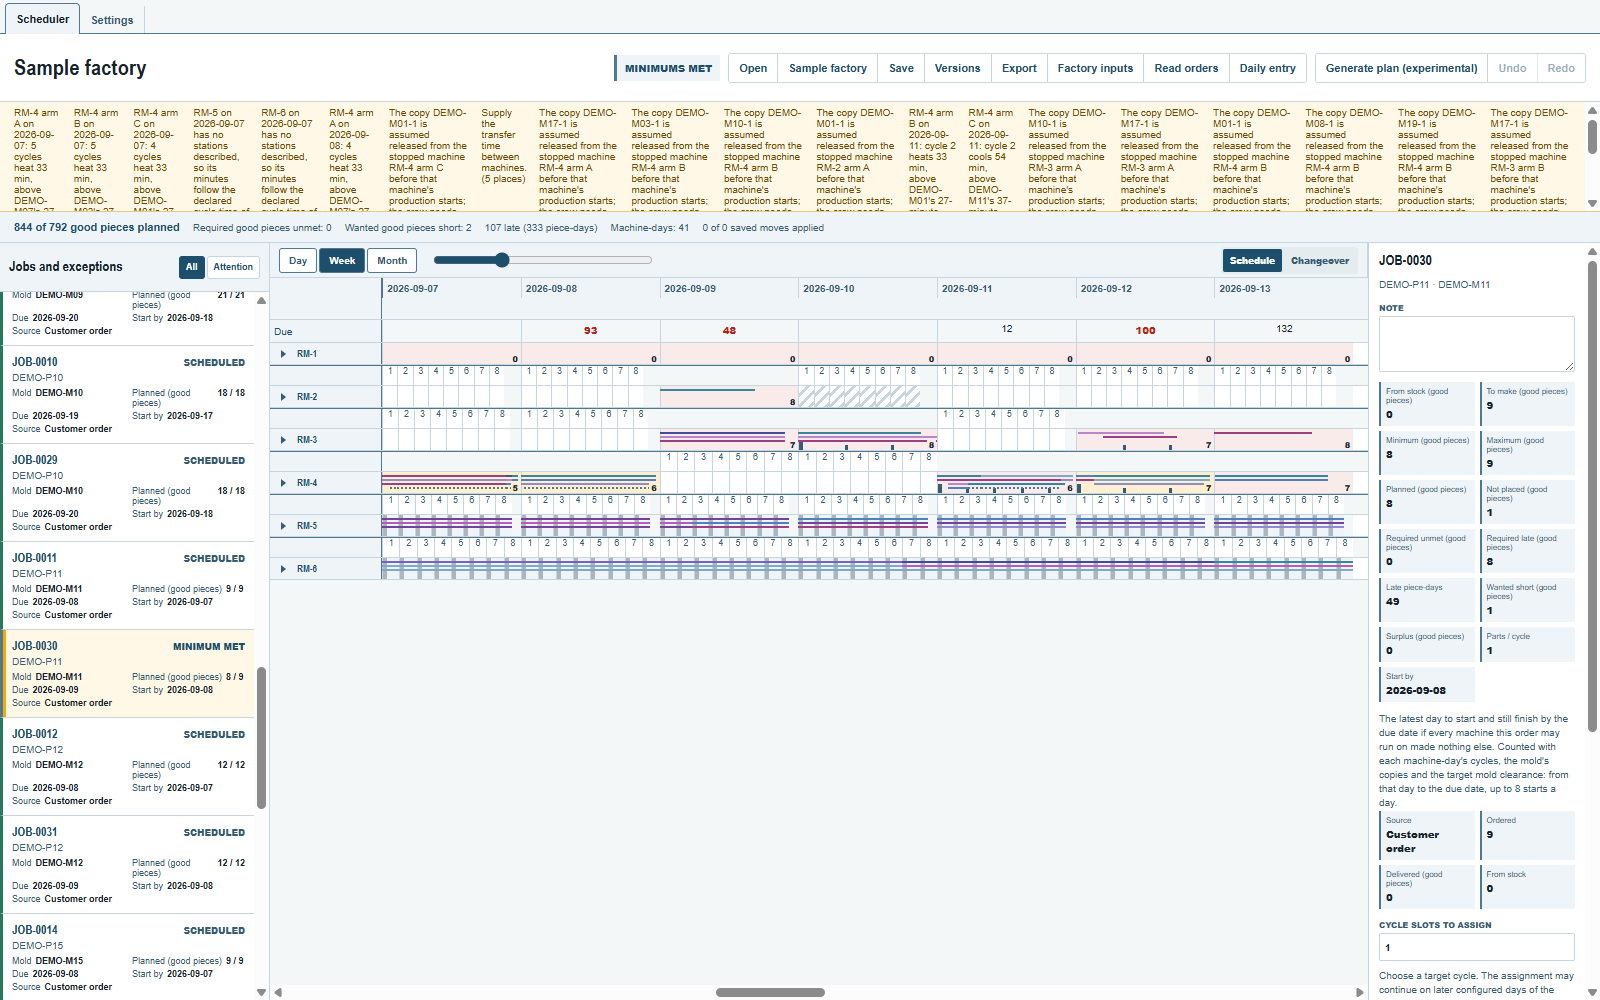
Dès qu'un moule du plan indique un taux de pièces bonnes inférieur à 100, le plan compte ce que donnent les démarrages de ce moule. Ses ordres de fabrication gardent leurs quantités en pièces bonnes : avec un taux de 95,5, les dix-huit démarrages de DEMO-M11 de l'exemple donnent dix-sept pièces bonnes, alors sa commande la plus tardive, JOB-0030, en a huit sur ses neuf, et la neuvième pièce souhaitée reste non placée jusqu'à ce qu'un autre démarrage soit planifié. La ligne du plan, le bandeau et les fiches des ordres de fabrication comptent partout des pièces bonnes.
Sélectionnez un tel ordre de fabrication pour lire, dans l'inspecteur, ses pièces bonnes To make (à faire), Planned (planifiées) et Not placed (non placées), avec à côté les pièces prises du stock, les pièces requises manquantes ou en retard, les pièces souhaitées manquantes et le surplus.
Le taux de pièces bonnes est un chiffre de planification. Saisissez les pièces bonnes réelles dans Daily entry (saisie quotidienne).
Retard déjà accumulé
Sélectionnez une commande pour voir Delivered late (good pieces) (livrées en retard, pièces bonnes), Produced late (good pieces) (produites en retard, pièces bonnes) et Production date unknown (good pieces) (date de production inconnue, pièces bonnes) avec ses autres quantités. Chacun n'apparaît que s'il est supérieur à zéro.
Delivered late (good pieces) compte les livraisons de la commande datées après sa date d'échéance. Fermer la commande garde ce chiffre. Produced late (good pieces) compte les pièces que la commande prend du stock et qu'une déclaration date après sa date d'échéance. Les livraisons prennent d'abord les pièces les plus anciennes; les commandes prennent d'abord les pièces les plus anciennes, dans l'ordre selon lequel le plan donne le stock.
Un comptage garde les dates des pièces laissées par le comptage précédent et par les déclarations depuis, après leurs livraisons, en gardant d'abord les pièces les plus récentes. Seules les pièces du comptage au-delà de celles qui restaient portent le jour du comptage. Données à une commande dont l'échéance est avant ce jour, ces pièces apparaissent comme Production date unknown (good pieces); elles ne sont comptées ni comme produites en retard ni comme produites à temps.
Une correction, une date d'échéance déplacée ou un nouveau comptage change les chiffres aussitôt.
Où regarder ensuite
- Ordres de fabrication et exceptions pour les états et le bandeau récapitulatif.
- Les machines sur lesquelles une commande peut être produite pour l'autre nouvelle colonne du tableau Orders.
Commentaires et questions
Les règles de l'application sont notre lecture de la physique; là où votre usine en sait plus, l'application change.