Manuale di RotoScheduler › Ordini di produzione e stabilimento
Minimo, desiderato e massimo
Descrive RotoScheduler 0.3.3 · verificata il 2026-10-16 D5
Un ordine di produzione indicava un solo numero, la sua quantità richiesta. Dalla 0.3.0 può indicarne tre: il numero minimo di pezzi da produrre, il numero desiderato e il massimo di pezzi prodotti che possono essergli attribuiti. Uno stampo può anche indicare quale quota dei suoi pezzi risulta buona; dalla 0.3.2 ogni quantità è contata in pezzi buoni, quindi la quota abbassa la resa di ogni pezzo avviato.
Minimo, desiderato e massimo
In Factory inputs (dati dello stabilimento), la tabella Orders (ordini) ha due campi facoltativi accanto a Ordered quantity (quantità ordinata): Minimum (minimo) e Maximum (massimo).
| Campo | Significato |
|---|---|
Ordered quantity |
I pezzi desiderati. |
Minimum |
I pezzi che devono essere prodotti. Vuoto significa che deve essere prodotta l'intera quantità richiesta. |
Maximum |
Il massimo di pezzi prodotti che possono essere attribuiti all'ordine di produzione, pari o superiore alla quantità richiesta. Vuoto significa la quantità richiesta. |
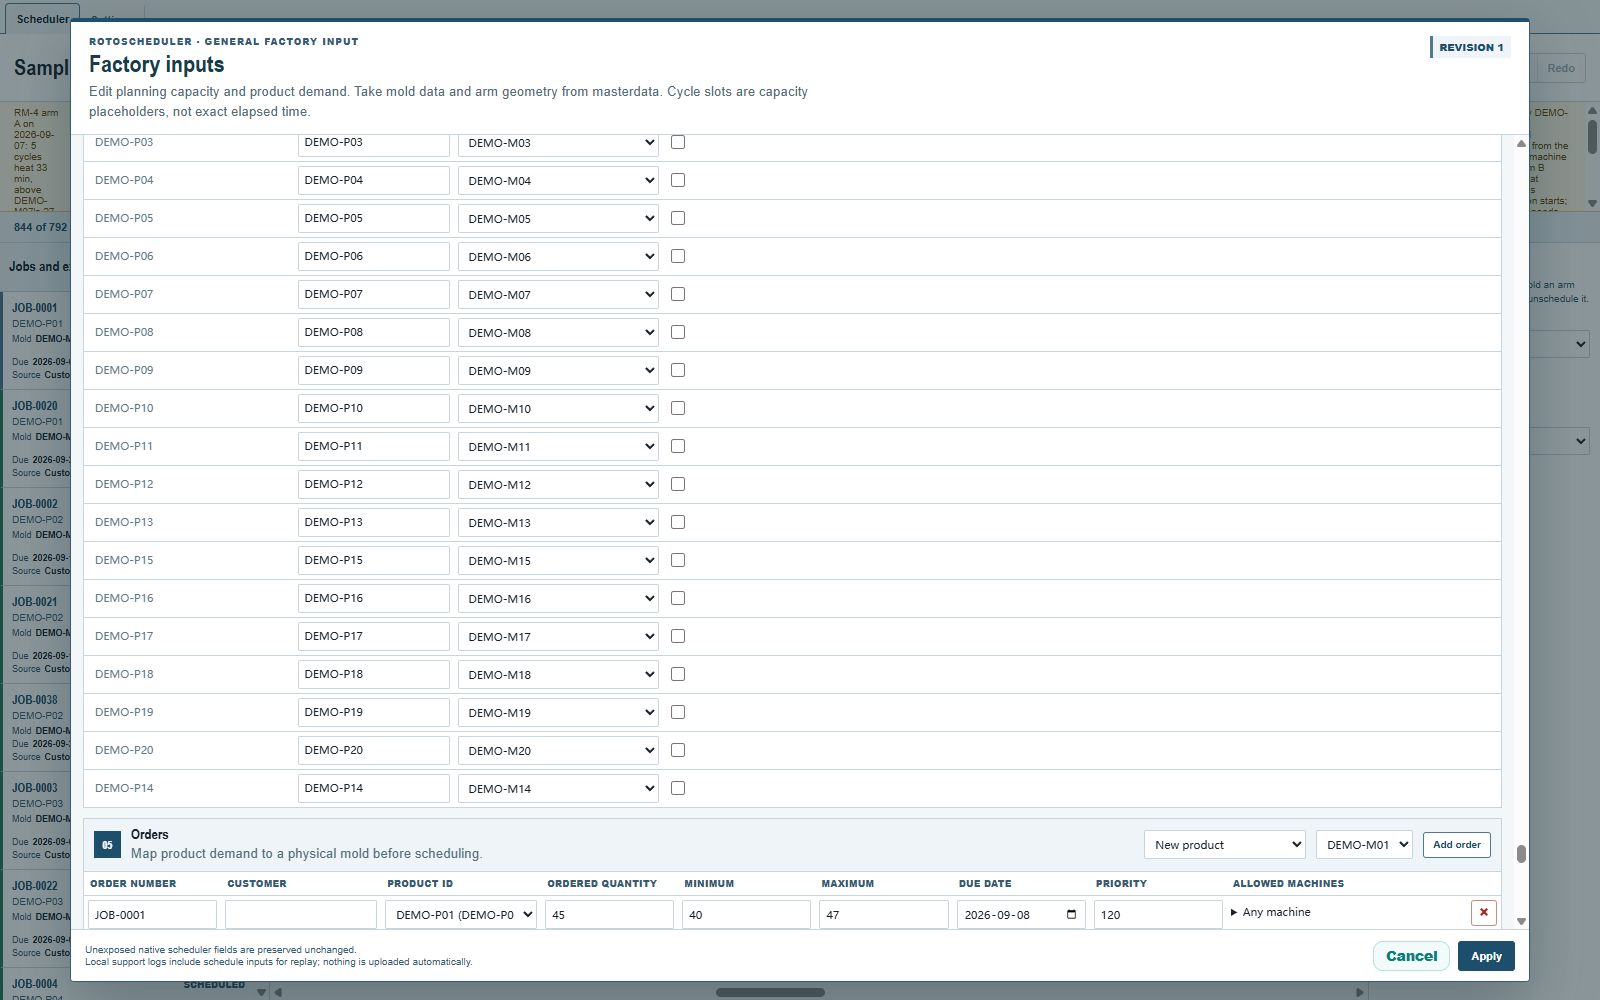
I tre numeri devono essere coerenti tra loro: un minimo è compreso tra zero e la quantità richiesta, e un massimo è almeno pari alla quantità richiesta. Le stampate sono intere: una stampata produce tanti pezzi quanti ne danno gli esemplari dello stampo e i suoi pezzi per ciclo, quindi il piano ha bisogno di un totale a stampate intere compreso tra il minimo e il massimo; un ordine di produzione i cui numeri non consentono alcun totale a stampate intere viene rifiutato con il suo motivo. Ogni stampo dell'esempio della versione di prova produce un pezzo per stampata.
L'obiettivo del piano è il totale a stampate intere più grande che resta entro il massimo. Con un minimo di 3, una quantità richiesta di 5, un massimo di 6 e quattro pezzi per stampata, l'obiettivo è una stampata, quattro pezzi: sotto la quantità richiesta, sopra il minimo, quindi l'ordine di produzione indica Minimum met (minimo raggiunto) una volta pianificato. I pezzi che una stampata produce oltre ciò che volevano tutti gli ordini di produzione di quello stampo vengono contati come eccedenza, mai scartati.
Gli ordini di produzione di uno stesso stampo possono anche condividere una stampata. Dove gli ordini di produzione di uno stampo si combinano, perché uno di essi lascia vuoto Maximum o perché le loro quantità richieste, sommate e arrotondate per eccesso a stampate intere, restano entro la somma dei loro massimi, l'obiettivo di ogni ordine di produzione è la sua quantità richiesta: una stampata che condivide con un altro ordine di produzione dello stampo produce i suoi ultimi pezzi, e l'ordine non viene rifiutato per mancanza di un proprio totale a stampate intere.
- Dove gli ordini di produzione di uno stampo non si combinano, ognuno si attiene alle proprie stampate intere, anche se alcuni di essi potrebbero condividere una stampata.
- La giacenza di un ordine viene contata come se l'ordine non condividesse alcuna stampata, quindi un piano può lasciare a scorta pezzi che l'ordine avrebbe potuto prendere, e fare una stampata in più.
- Non si considera su quali macchine può essere prodotto ogni ordine di produzione: un ordine di produzione che non può essere prodotto su nessuna delle macchine usate dagli altri ordini di produzione del suo stampo fa la sua ultima stampata da solo, e i pezzi in più sono pezzi aggiuntivi dello stampo che contano rispetto alla somma dei massimi dei suoi ordini di produzione, quindi un altro ordine di produzione dello stampo può restare non prodotto.
Il quarto stato
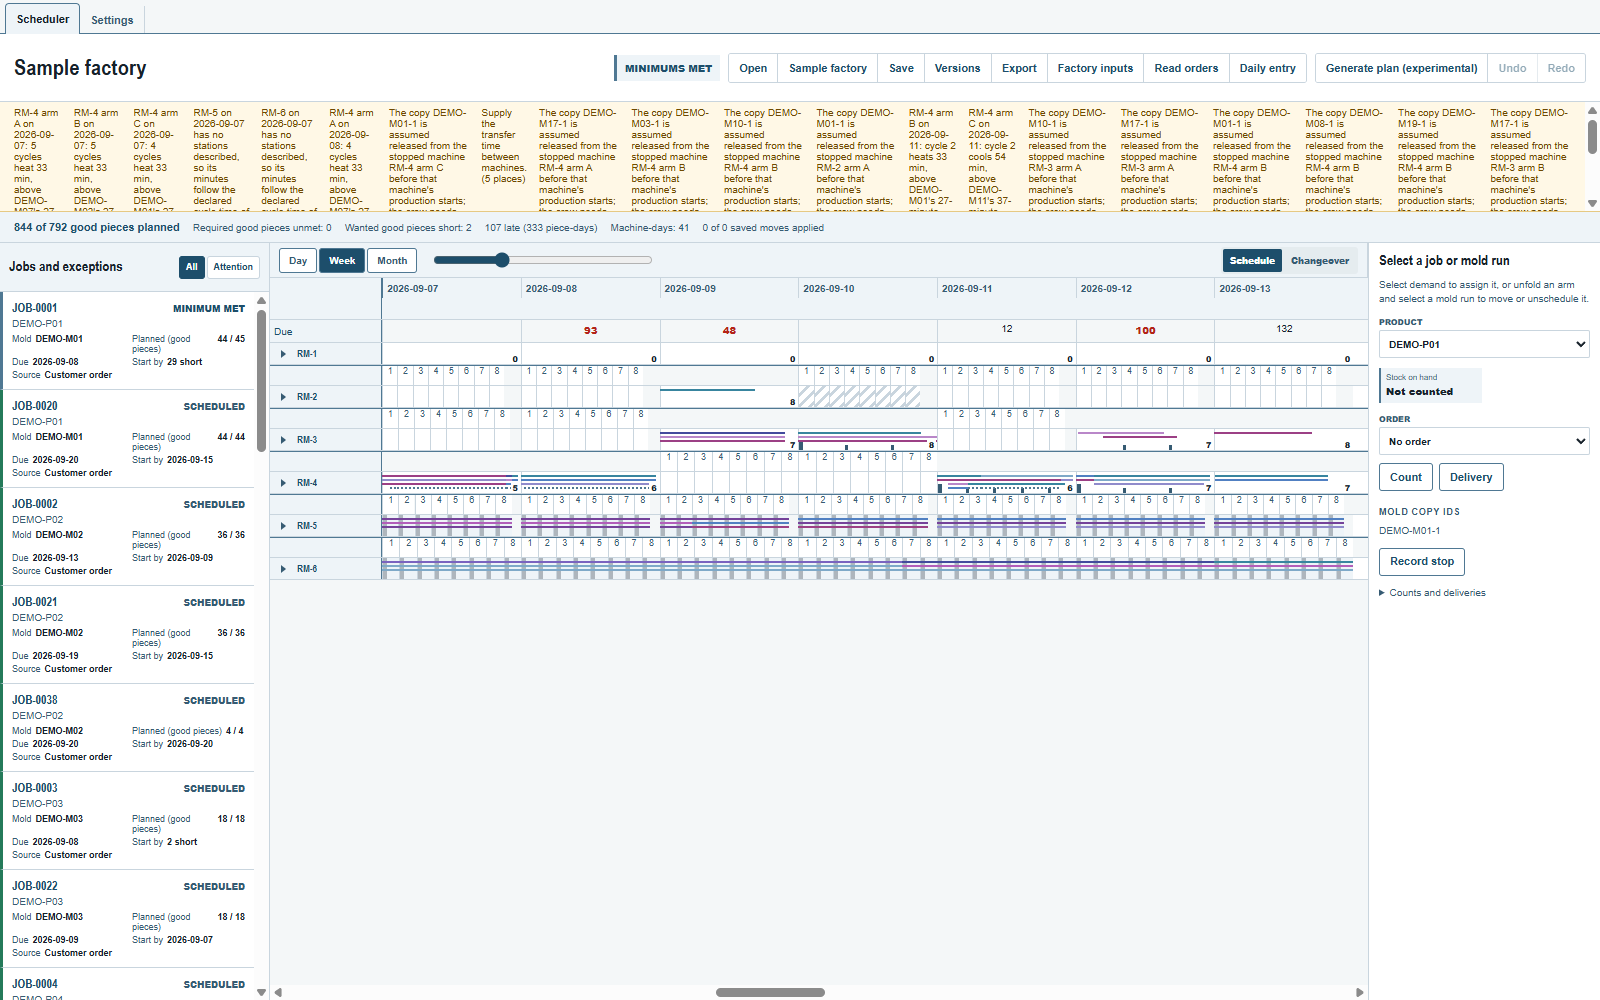
Gli stati degli ordini di produzione ne acquistano un quarto: Minimum met. I pezzi indispensabili dell'ordine di produzione sono pianificati, la sua quantità desiderata no. L'indicatore di stato del piano indica Minimums met (minimi raggiunti) quando questo descrive l'intero piano, tra Needs attention (richiede attenzione) e Plan complete (piano completo), e la barra di riepilogo conta i pezzi buoni desiderati mancanti (Wanted good pieces short: {count}) accanto ai pezzi richiesti non coperti. Dove la verifica rispetto all'ultimo lancio richiede un nuovo piano, l'indicatore di stato indica A new plan is called for (serve un nuovo piano), mai Plan complete.
Un ordine di produzione il cui massimo ferma le sue stampate prima del numero desiderato esatto lo dice nel suo motivo: a fermarlo è stato il massimo, non le macchine.
Quota di pezzi buoni
Alcuni stampi non producono ogni pezzo buono. Nella tabella Molds (stampi), Good share % (quota di pezzi buoni in %) indica la quota dei pezzi di uno stampo che risulta buona, con un decimale (95.0), e Basis (base) dice da dove viene il numero: Measured (misurato), Standard, Estimated (stimato) o Default (predefinito). Lasci vuoto Good share % per uno stampo i cui pezzi sono tutti buoni; per esso non cambia nulla.
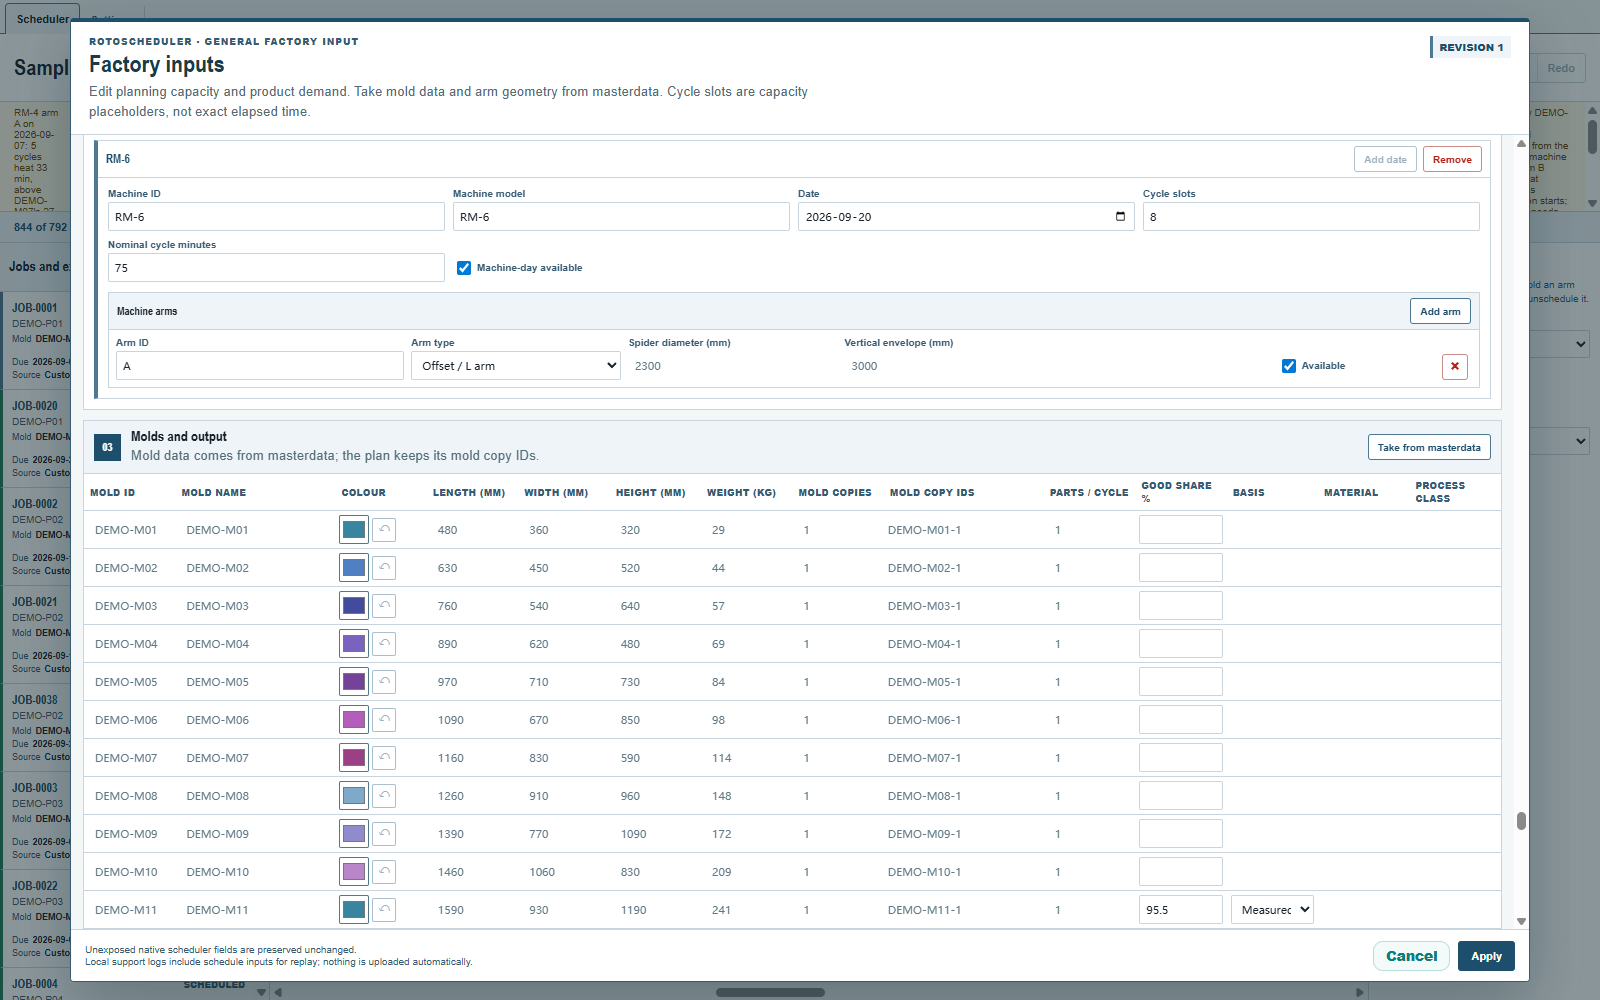
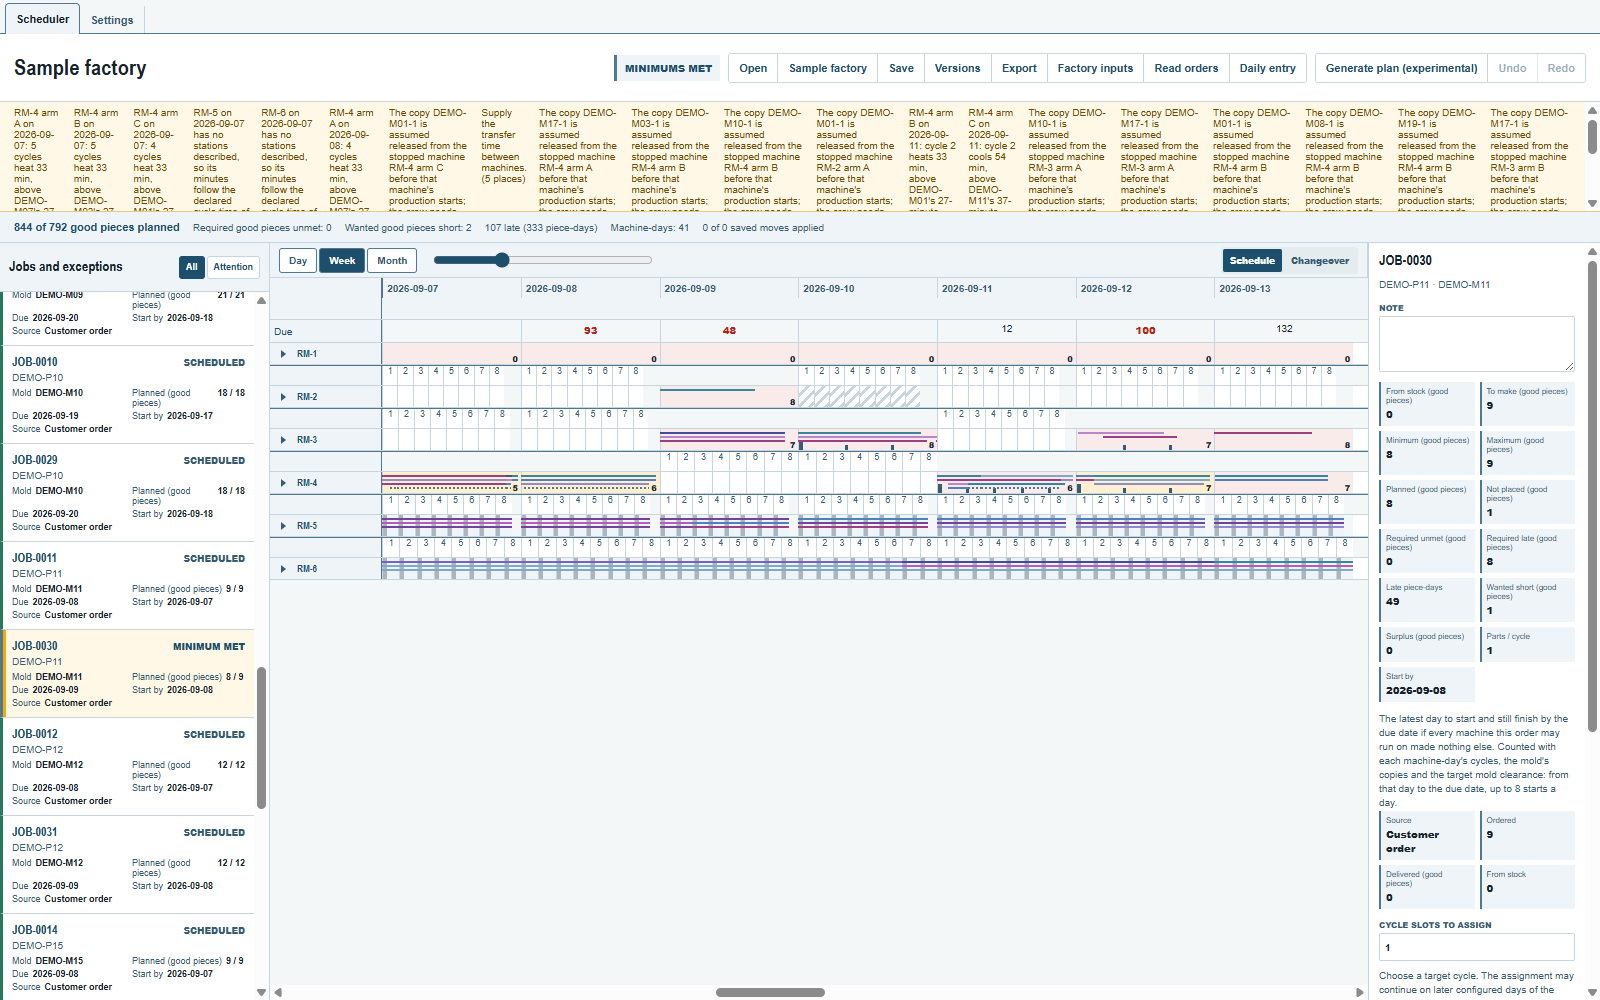
Quando uno stampo del piano indica una quota di pezzi buoni inferiore a 100, il piano conta ciò che rendono i pezzi avviati di quello stampo. I suoi ordini di produzione mantengono le loro quantità in pezzi buoni: con una quota di 95.5, i diciotto pezzi avviati di DEMO-M11 nell'esempio danno diciassette pezzi buoni, quindi il suo ordine successivo, JOB-0030, ne ha otto dei suoi nove, e il nono pezzo desiderato resta non collocato finché non viene pianificato un altro pezzo avviato. La riga del piano, la barra e le schede degli ordini di produzione contano sempre pezzi buoni.
Selezioni un ordine di produzione di questo tipo per leggere, nel pannello di dettaglio, i suoi pezzi buoni To make (da produrre), Planned (pianificati) e Not placed (non collocati), con accanto i pezzi da scorta, i pezzi richiesti non coperti o in ritardo, i pezzi desiderati mancanti e l'eccedenza.
La quota di pezzi buoni è un dato di pianificazione. Inserisca i pezzi buoni effettivi tramite Daily entry (registrazione giornaliera).
Ritardo già accumulato
Selezioni un ordine per vedere Delivered late (good pieces) (pezzi buoni consegnati in ritardo), Produced late (good pieces) (pezzi buoni prodotti in ritardo) e Production date unknown (good pieces) (pezzi buoni con data di produzione sconosciuta) insieme alle sue altre quantità. Ognuno compare solo quando è maggiore di zero.
Delivered late (good pieces) conta le consegne dell'ordine datate dopo la sua data di consegna. Chiudere l'ordine mantiene questo dato. Produced late (good pieces) conta i pezzi che l'ordine prende dalla scorta e che una dichiarazione data dopo la sua data di consegna. Le consegne prendono per primi i pezzi più vecchi; gli ordini prendono per primi i pezzi più vecchi, nell'ordine in cui il piano assegna la scorta.
Un conteggio mantiene le date dei pezzi lasciati dal conteggio precedente e dalle dichiarazioni successive, dopo le loro consegne, tenendo per primi i pezzi più recenti. Solo i pezzi del conteggio oltre quelli rimasti portano il giorno del conteggio. Assegnati a un ordine con consegna prima di quel giorno, questi pezzi compaiono come Production date unknown (good pieces); non vengono contati né come prodotti in ritardo né come puntuali.
Una correzione, una data di consegna spostata o un nuovo conteggio cambiano subito i dati.
Dove guardare dopo
- Ordini di produzione ed eccezioni per gli stati e la barra di riepilogo.
- Le macchine su cui può essere prodotto un ordine per l'altra nuova colonna della tabella Orders.
Commenti e domande
Le regole dell'applicazione sono la nostra lettura della fisica; dove il Suo stabilimento ne sa di più, l'applicazione cambia.